

同步带加圆住方案 同步带光有挡块不够准?试试“带柱”:当皮带变成移动的精密定位板
摘要 当同步带输送需要超越“推靠”实现“零间隙”精确定位时,加装圆柱(定位销)是颠覆性解决方案。本文将深入解析圆柱同步带如何通过“孔轴配合”实现±0.05~0.2mm级重复定位,系统阐述其三种实现形式(热熔/模内/穿透式)、六大核心设计参数(节距、柱径、柱高、强度、刚度、公差),并与挡块方案进行清晰对比,旨在为锂电、3C、PCB等高精度自动化设备设计者提供从原理到落地的完整选型框架。
同步带光有挡块不够准?试试“带柱”:当皮带变成移动的精密定位板
在锂电、3C、PCB等高端制造领域,物料输送的终点往往是毫米级甚至微米级的精准对位。传统的挡块“推着走”已力不从心。此时,在同步带上加装圆柱(定位销),让工件“插在”柱子上随带移动,实现了从摩擦传送到刚性定位的跃升。本文将揭开这种高精度输送方案的设计核心与避坑指南。
如果你设计过PCB板装配线或锂电池模组堆叠线,肯定遇到过这种烦恼:用挡块推着载具或托盘走,走到位总有点偏差,±0.5mm就算不错了,想再准就得加一堆复杂的二次定位机构,成本蹭蹭涨。
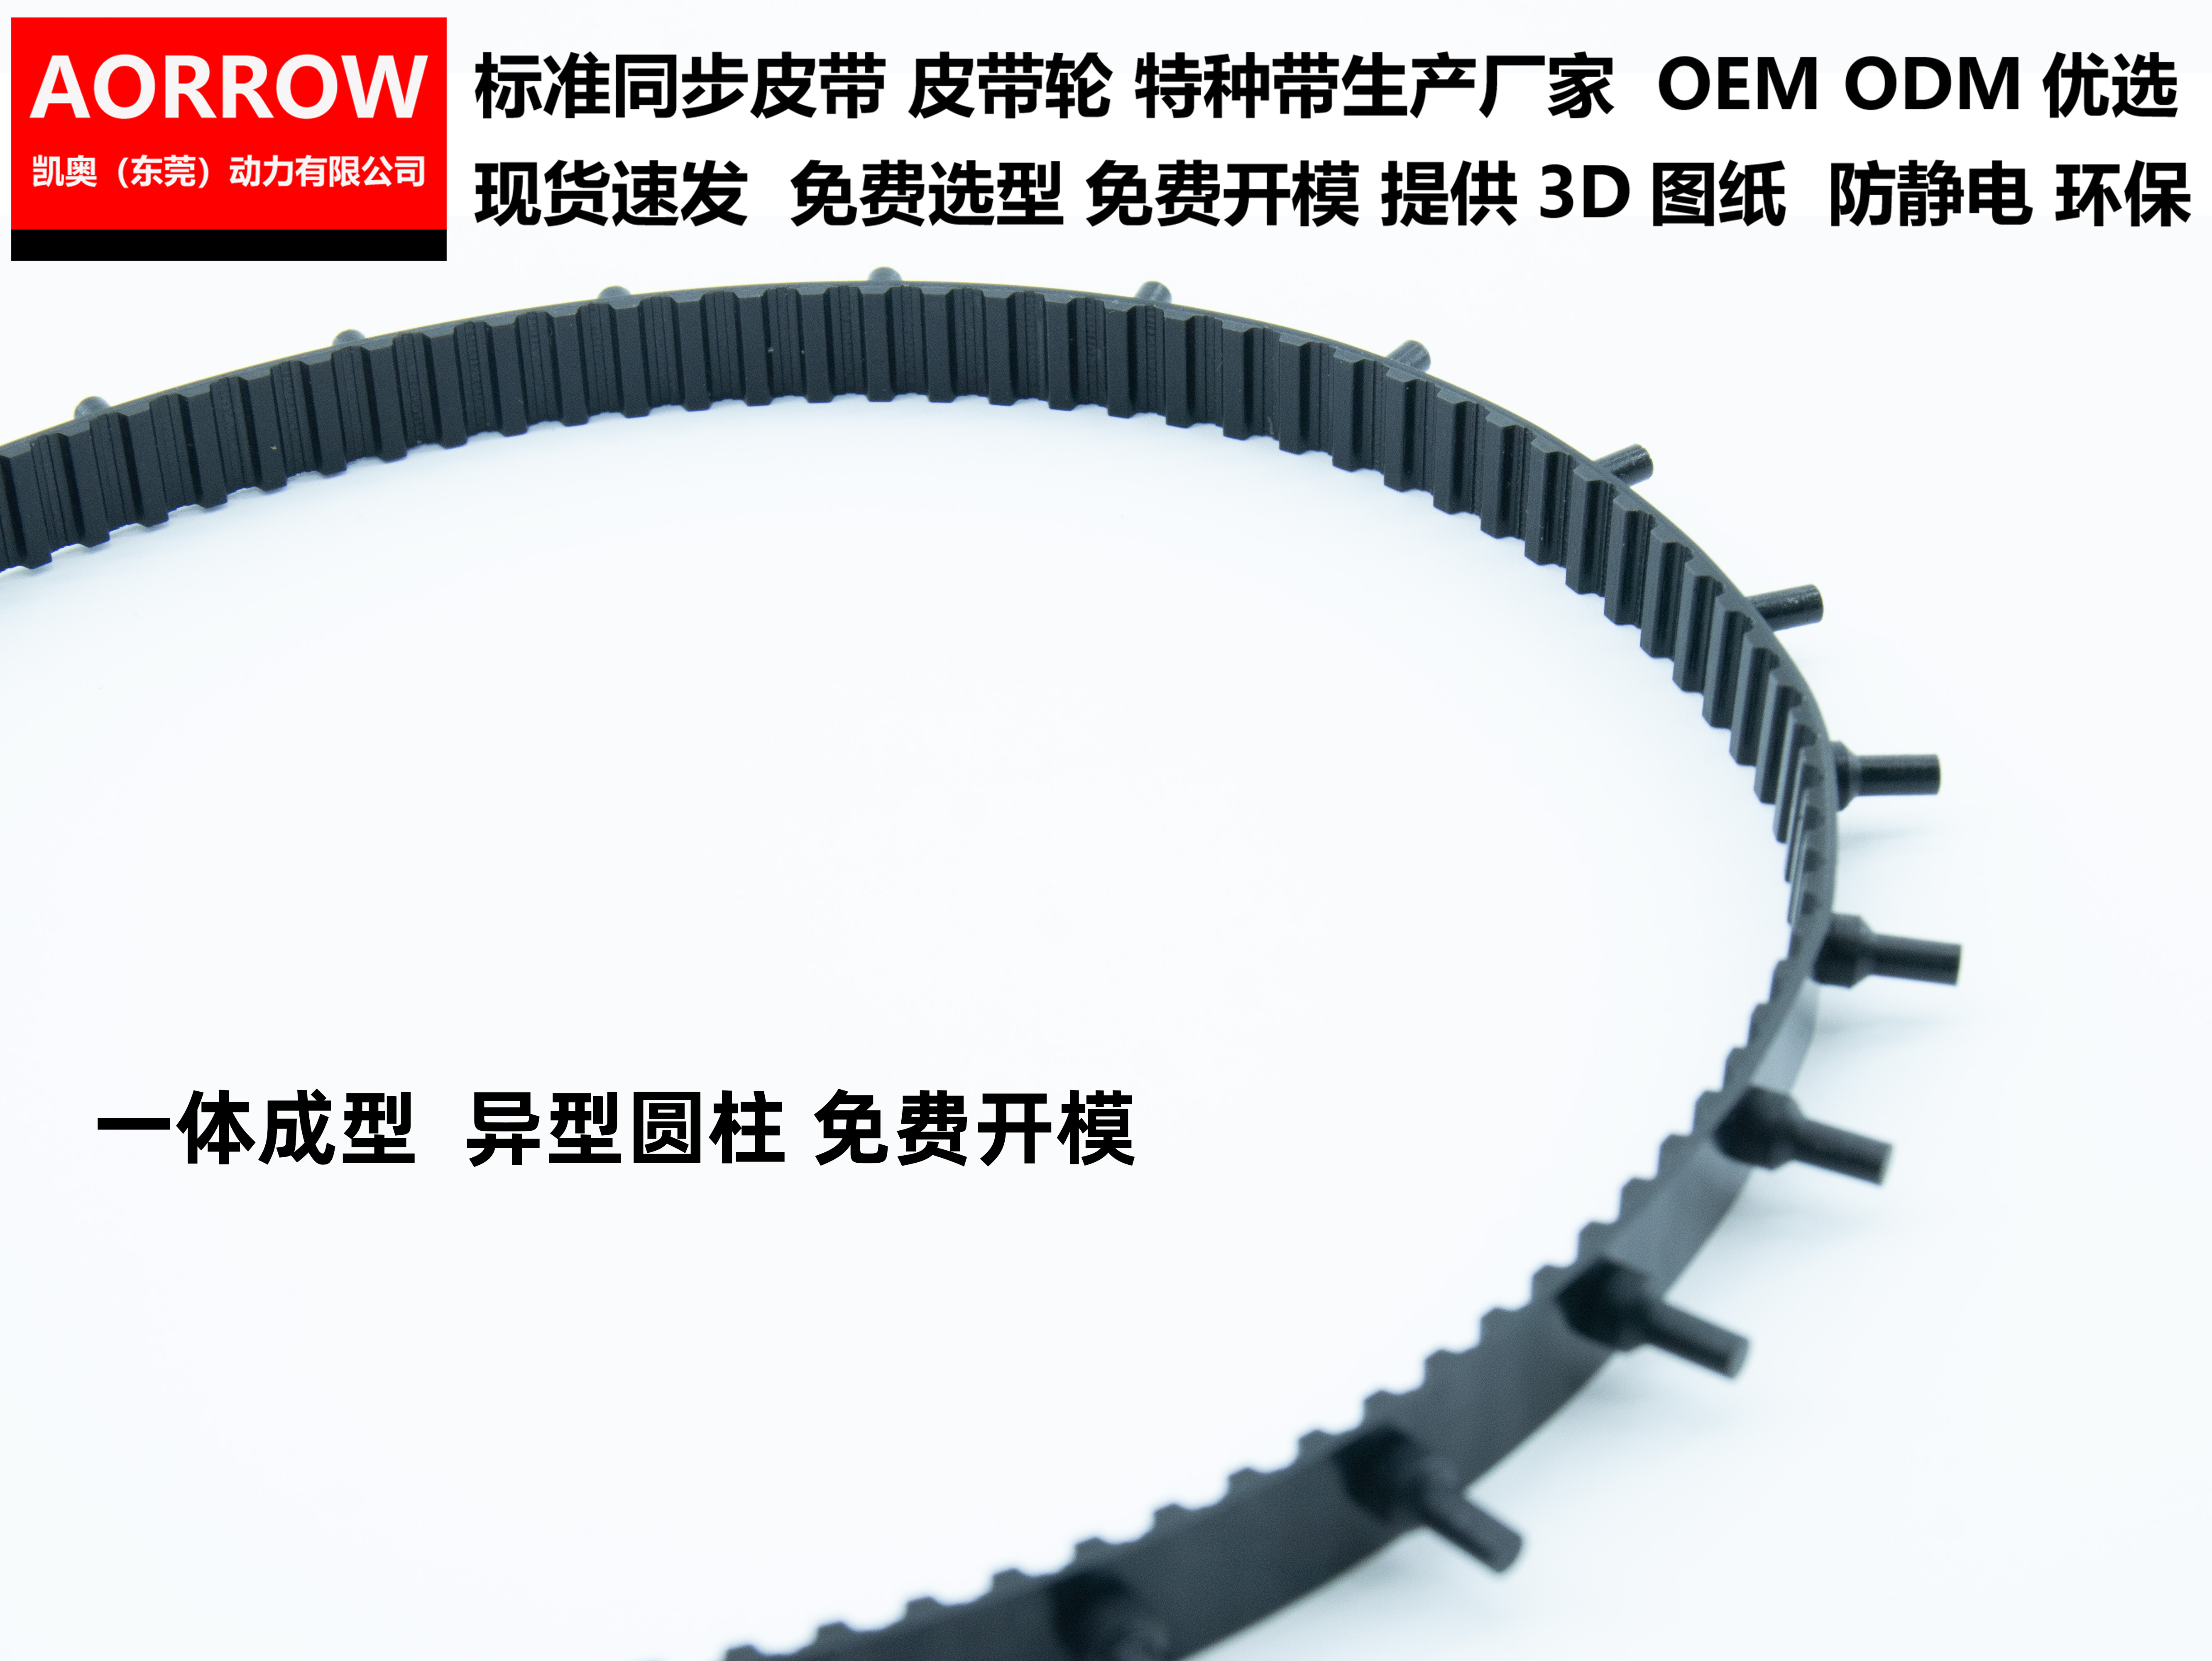
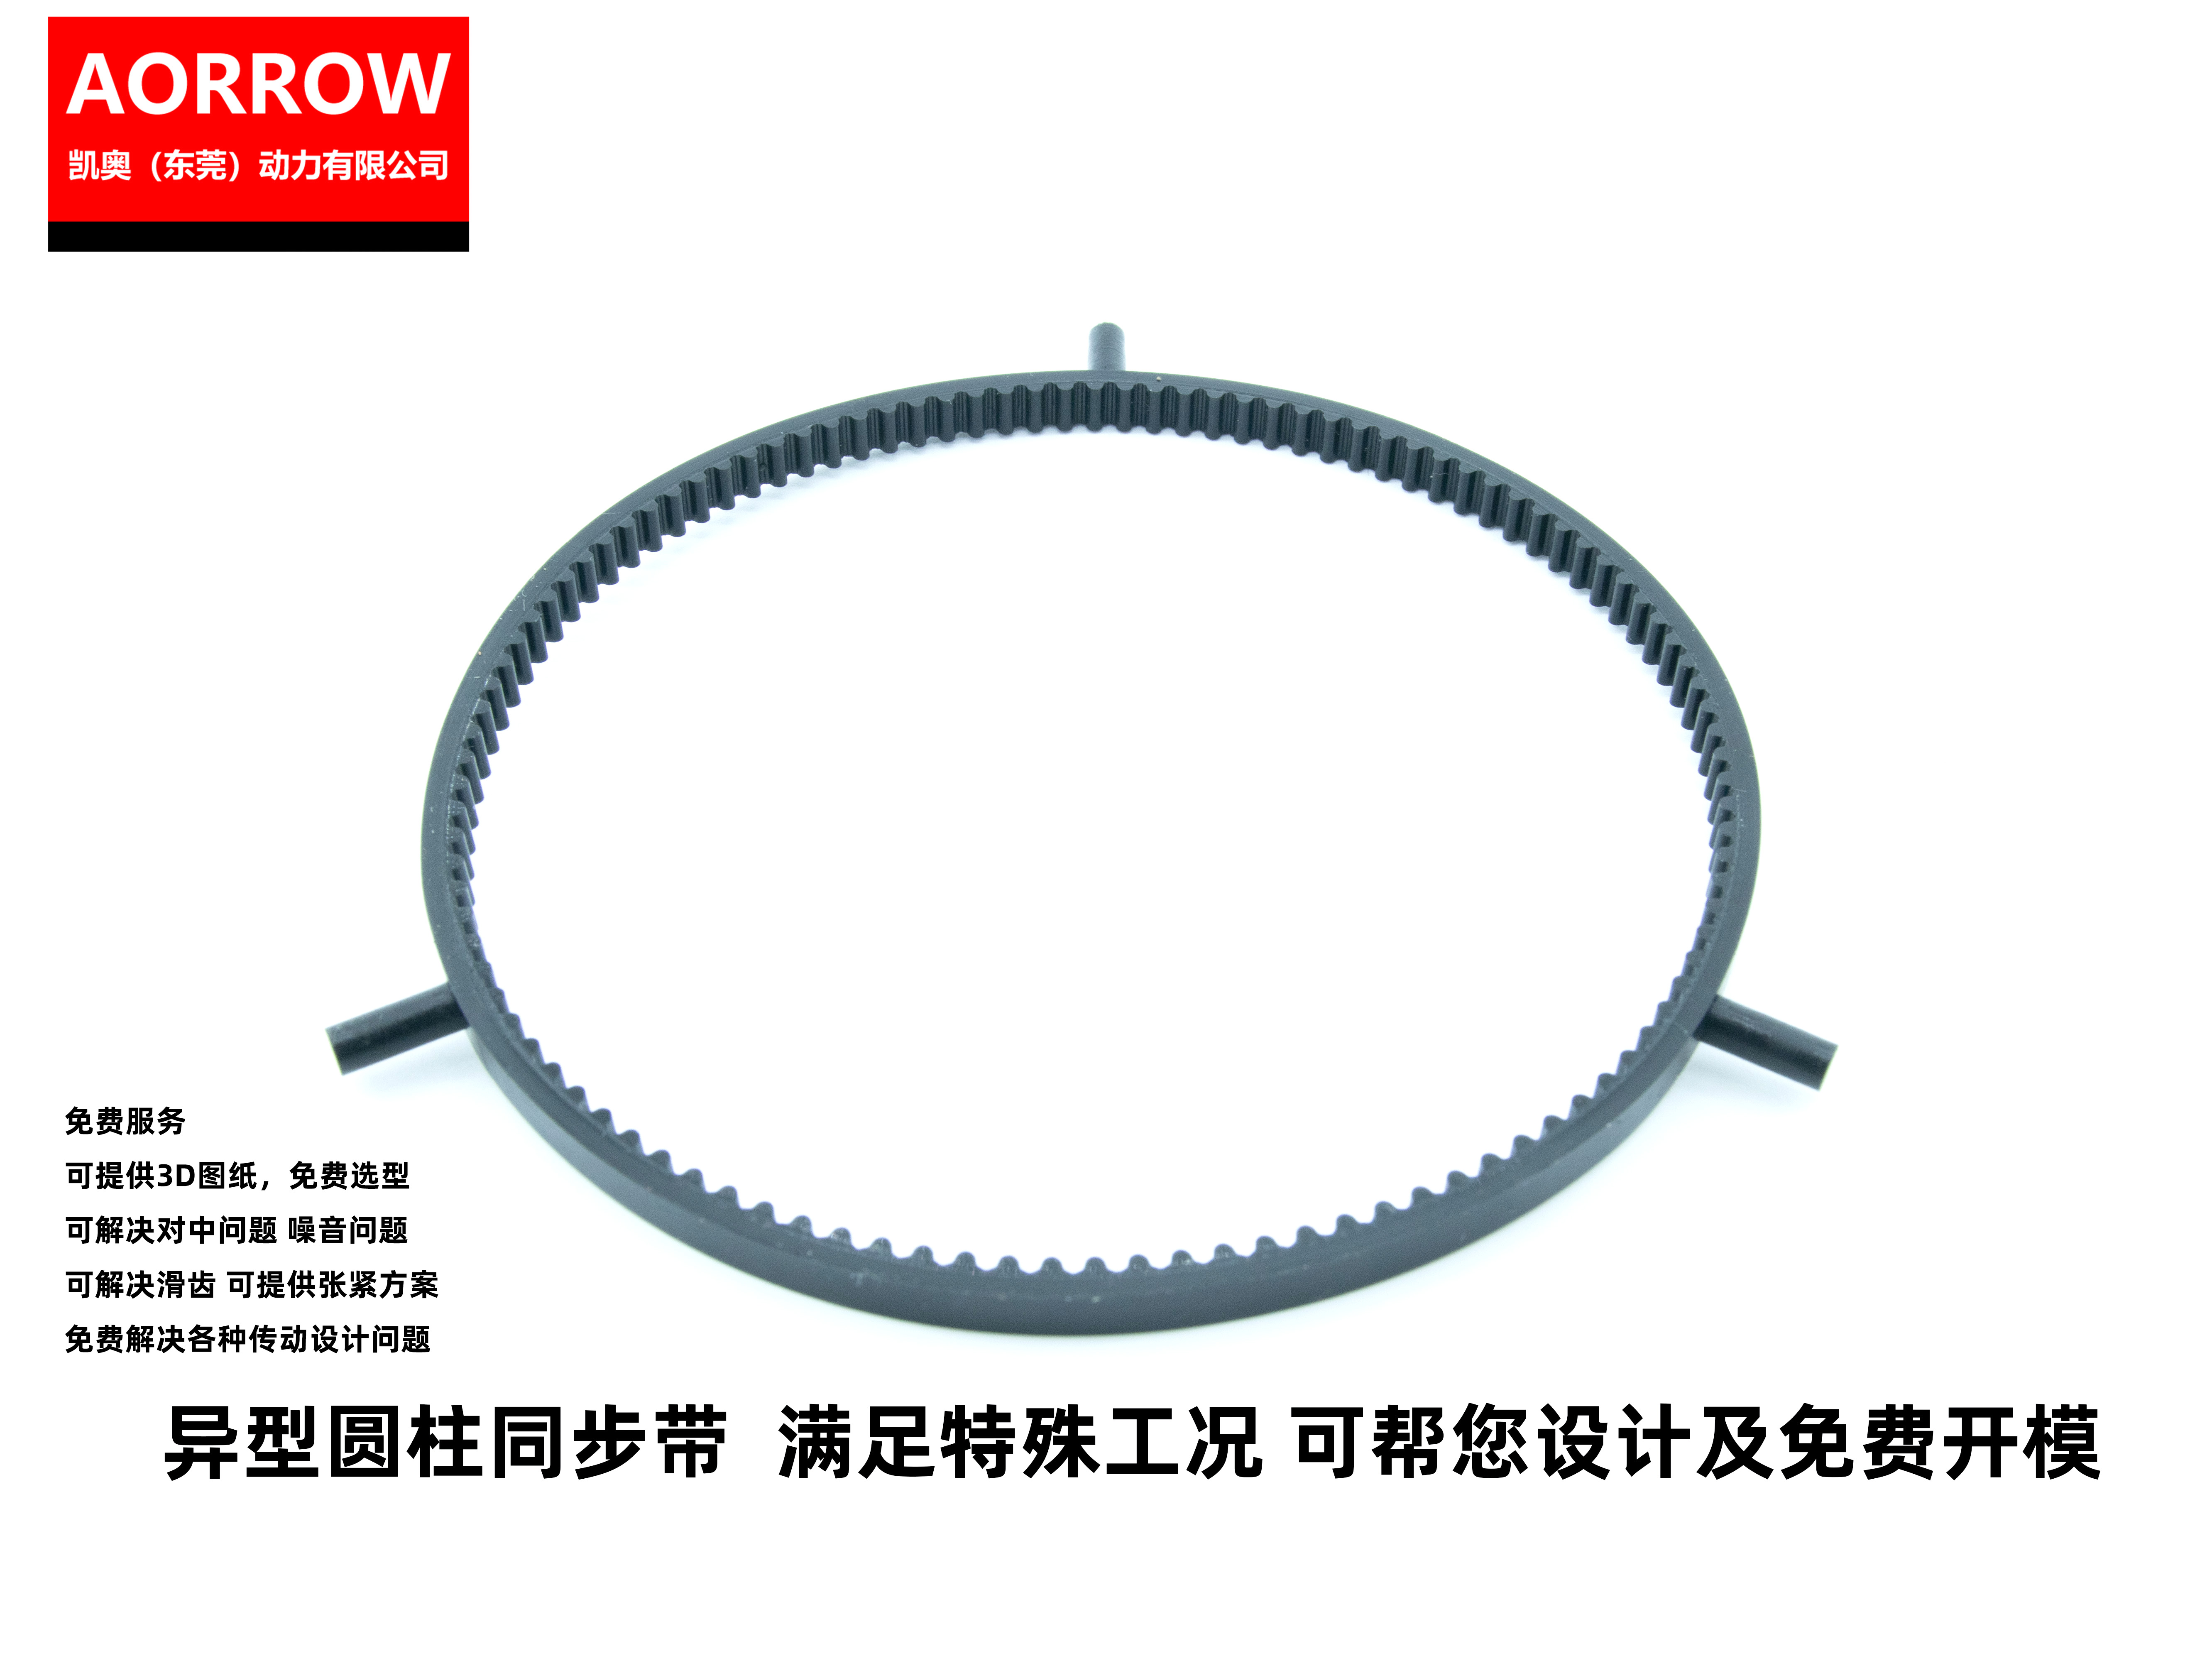
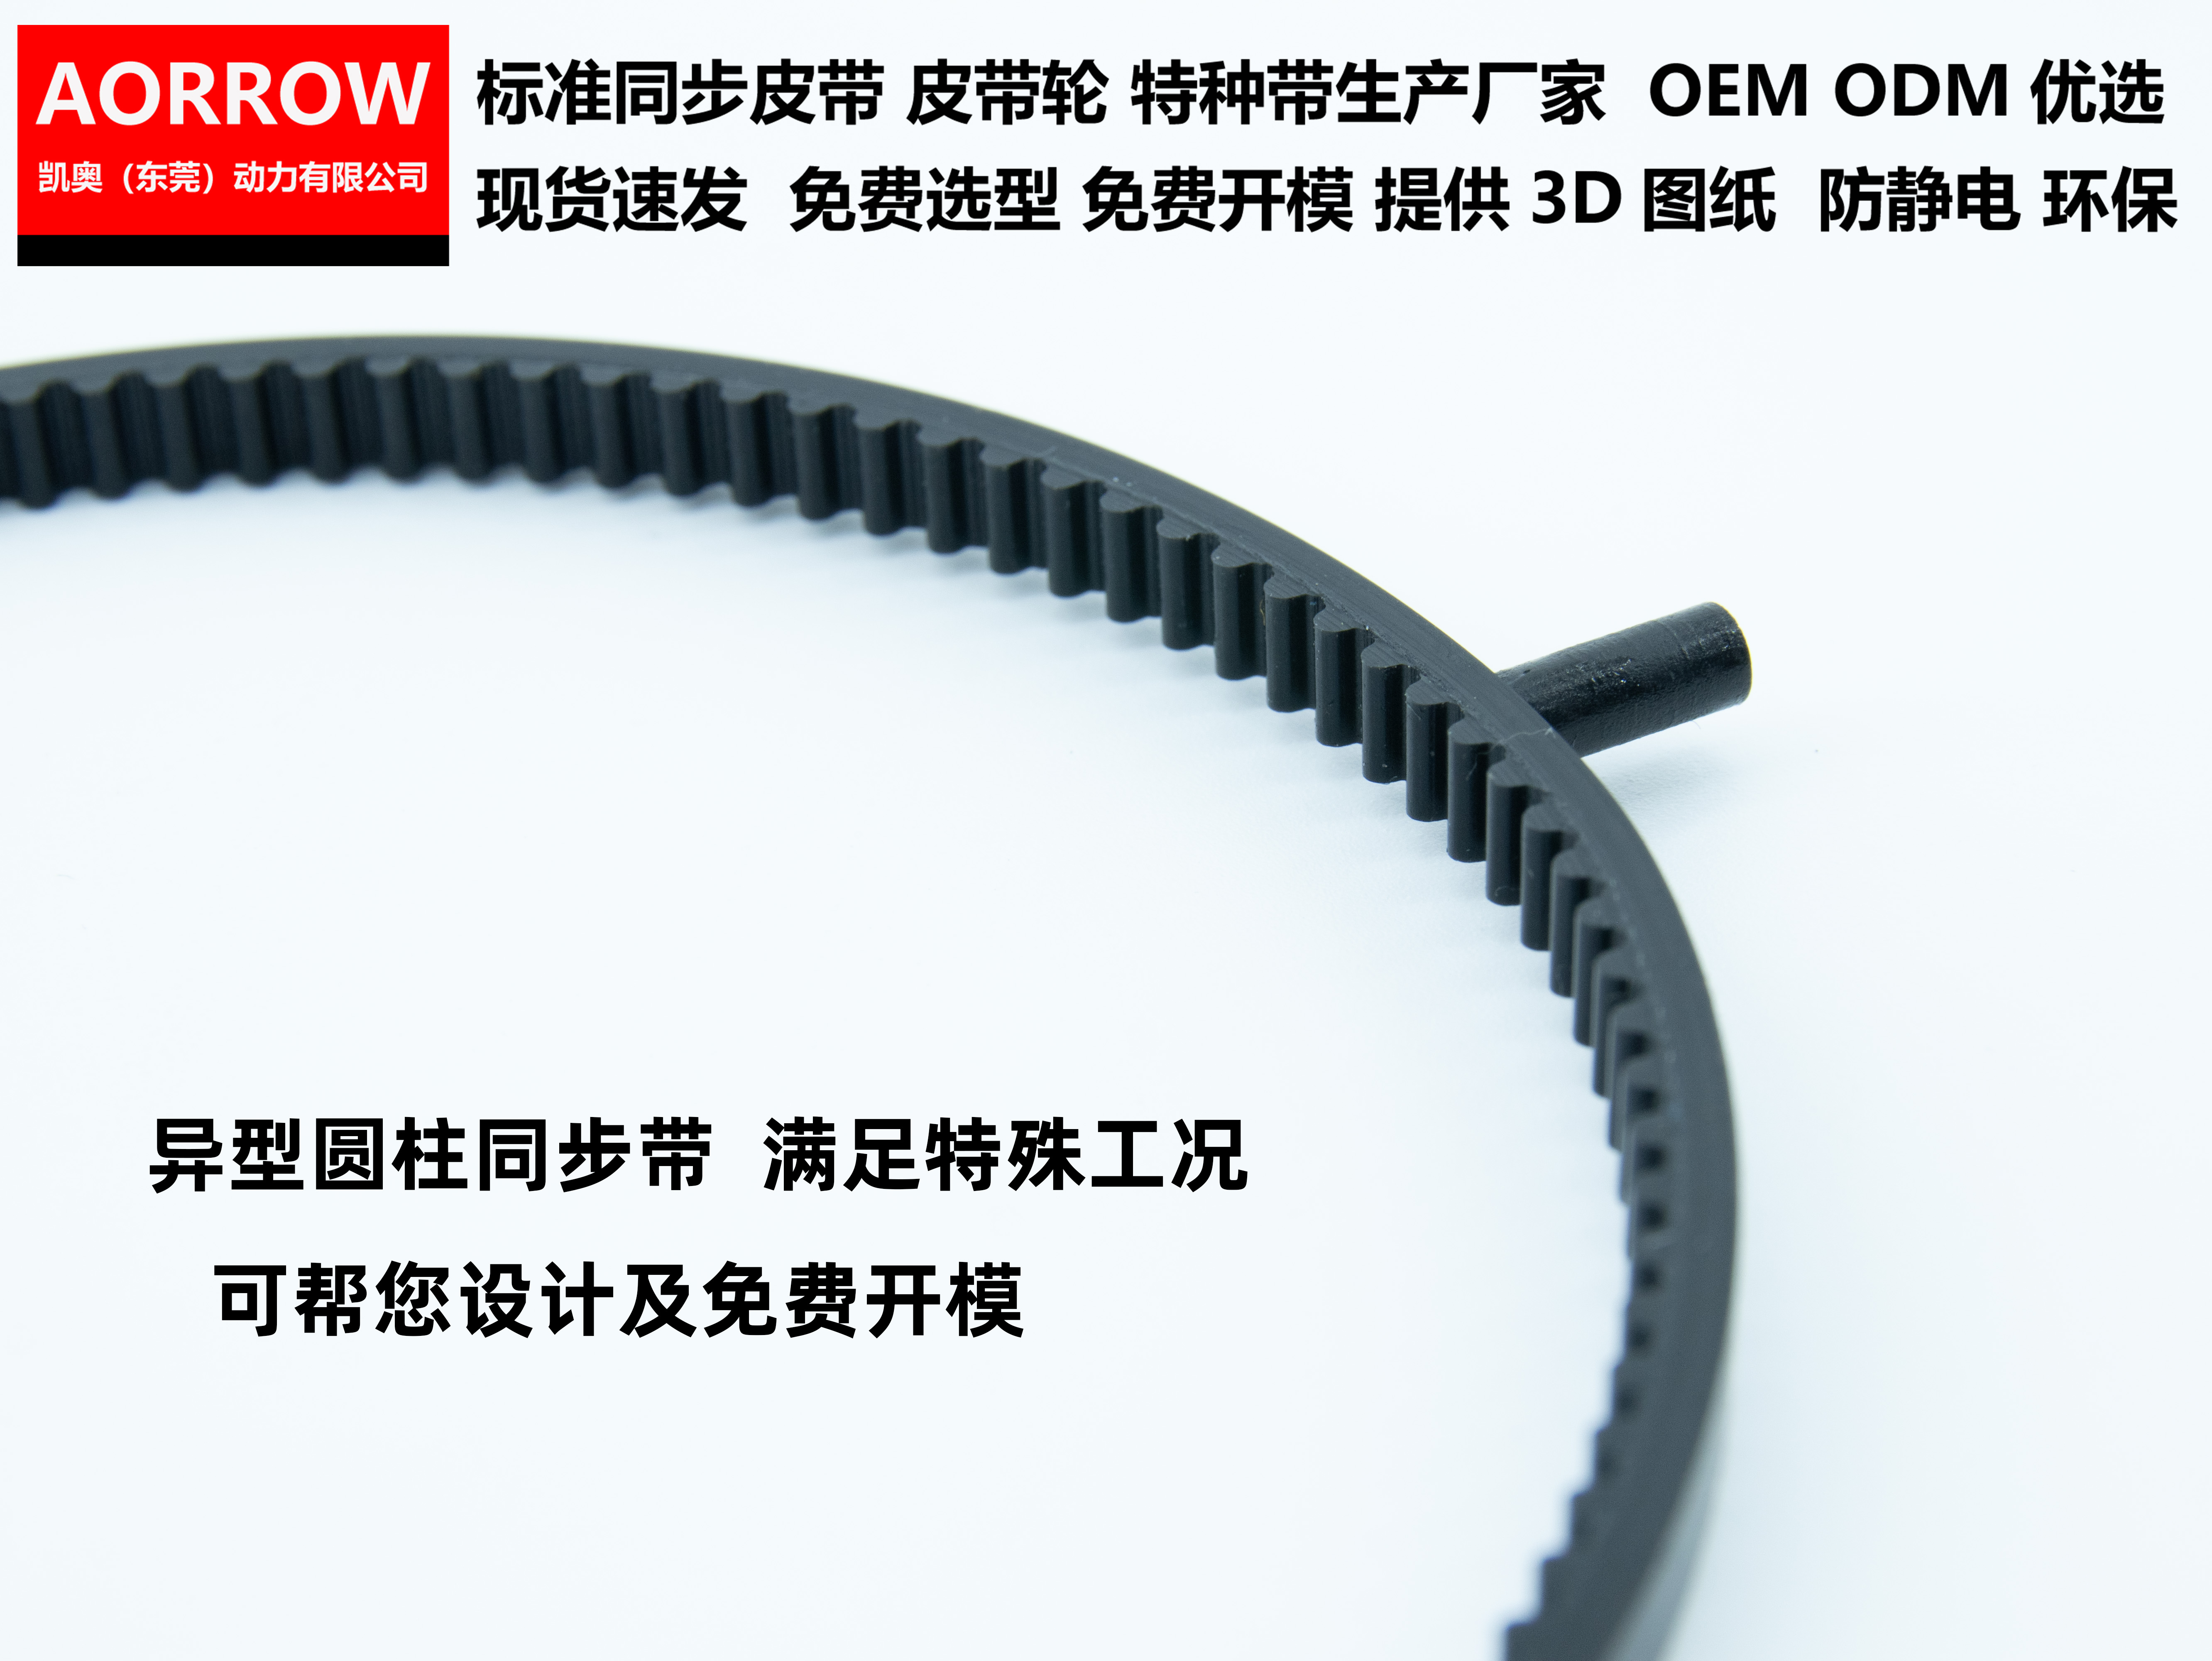
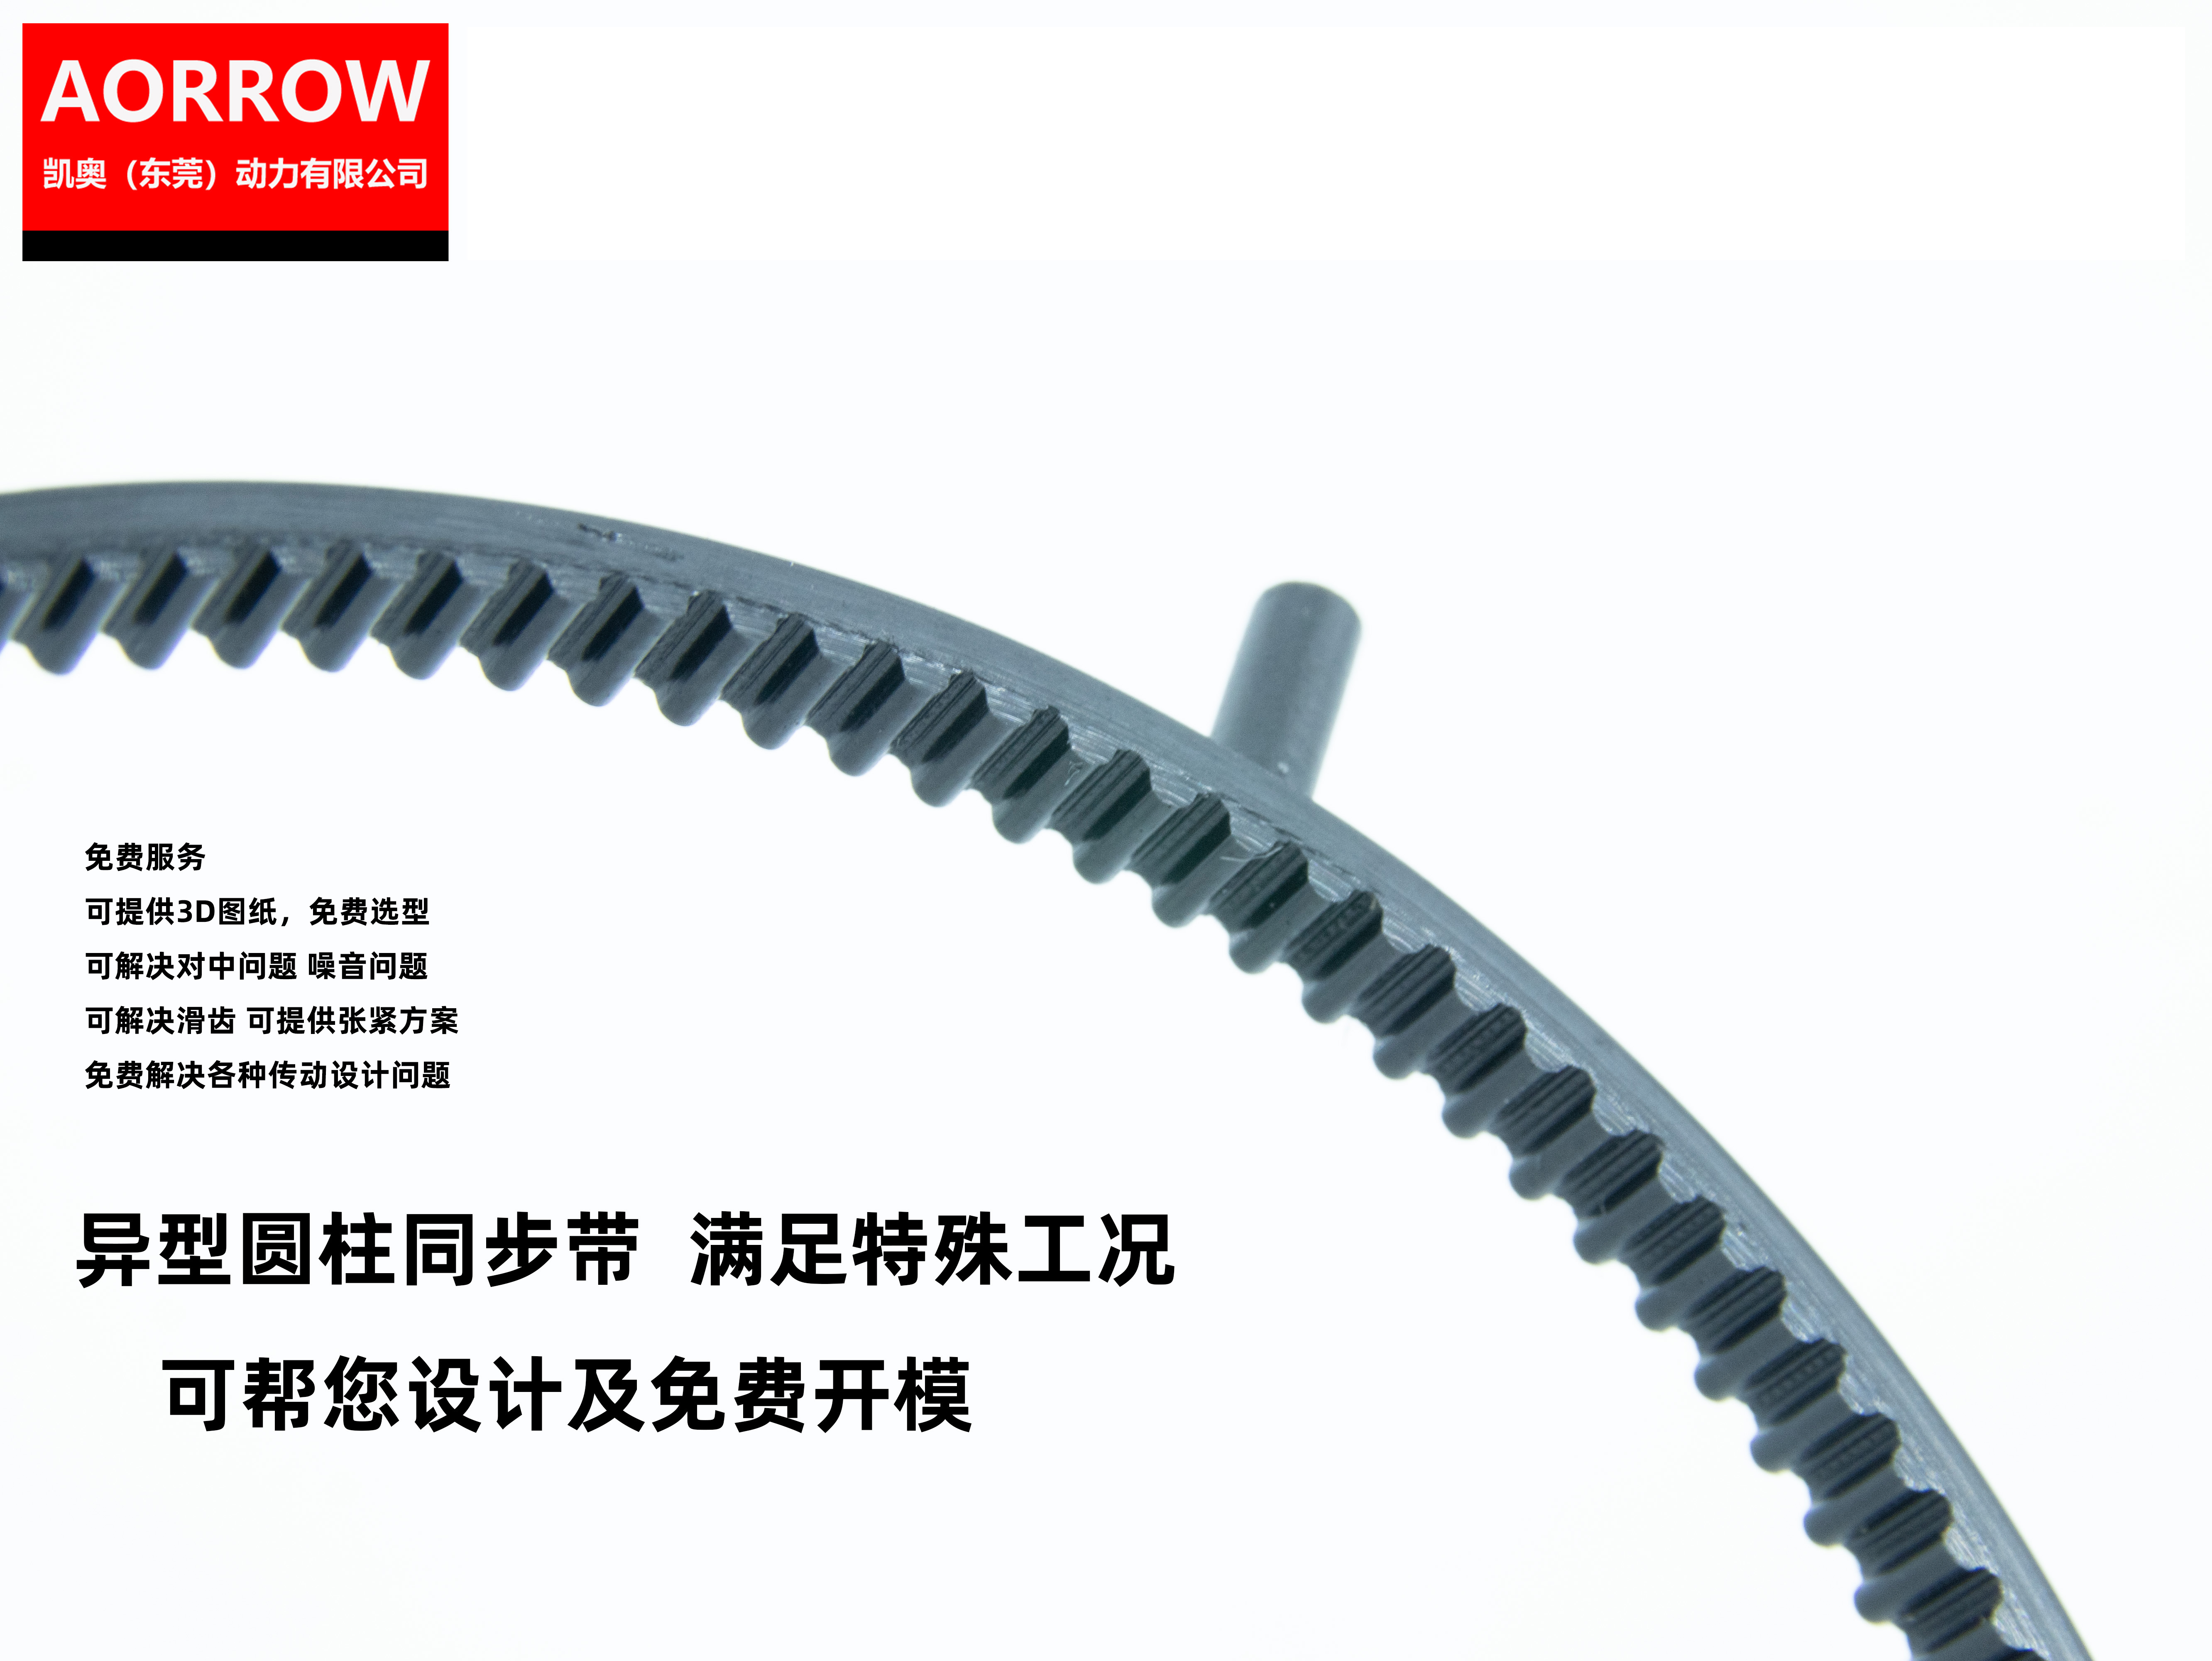
其实,思路可以换一换:如果工件本身就有孔(比如PCB的定位孔、载具的导套、电池的极柱避位孔),为什么不直接用一根柱子插进去,带着它走呢?这就是“圆柱同步带”的核心逻辑——它不再是输送带,而是一块“移动的精密多孔板”。
一、 为什么是圆柱?本质是“插进去”,不是“推着走”
这和挡块的设计哲学完全不同:
精度来源不同:挡块靠摩擦力或侧面推靠定位,精度受制于累积误差和惯性。圆柱通过与工件孔的间隙配合实现定位,精度由同步带齿距精度和圆柱位置精度双重保证,轻松达到±0.05~0.2mm的重复定位精度。
双面操作友好:挡块只能从一侧工作。圆柱贯穿工件,上下空间都解放了。上方可以用吸嘴取放,下方可以顶升或检测,非常适合需要双面作业的工站。
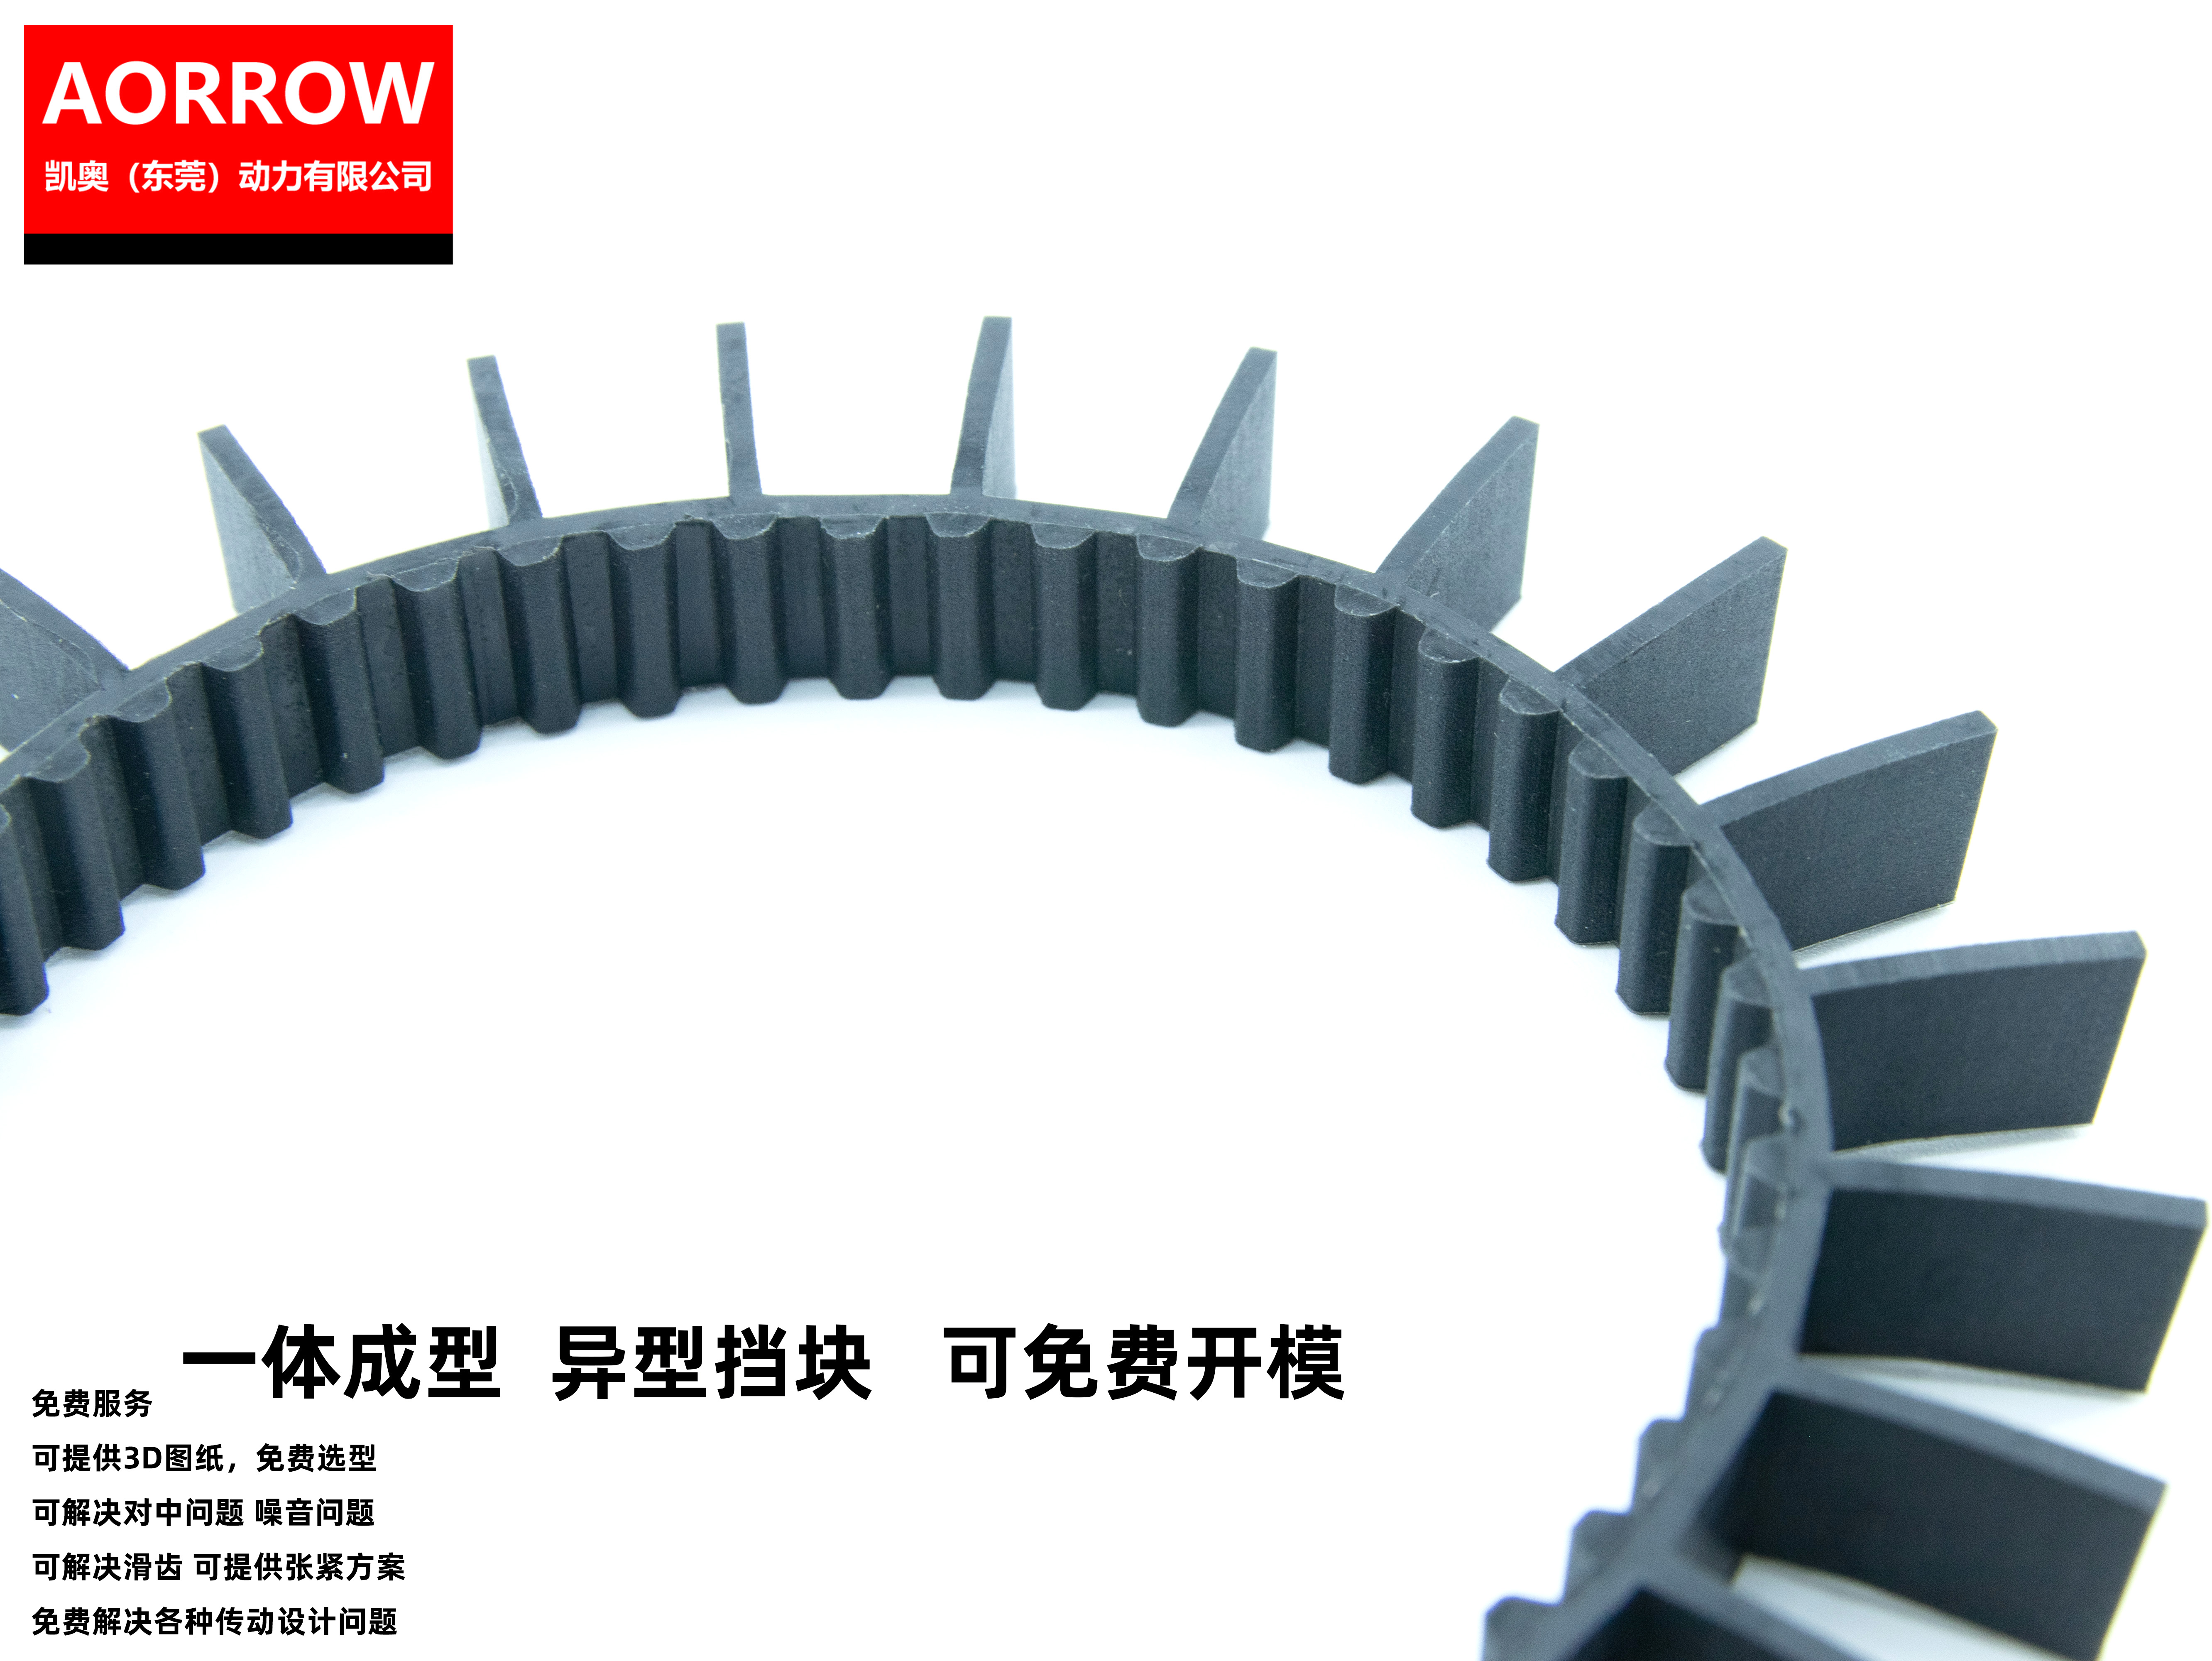
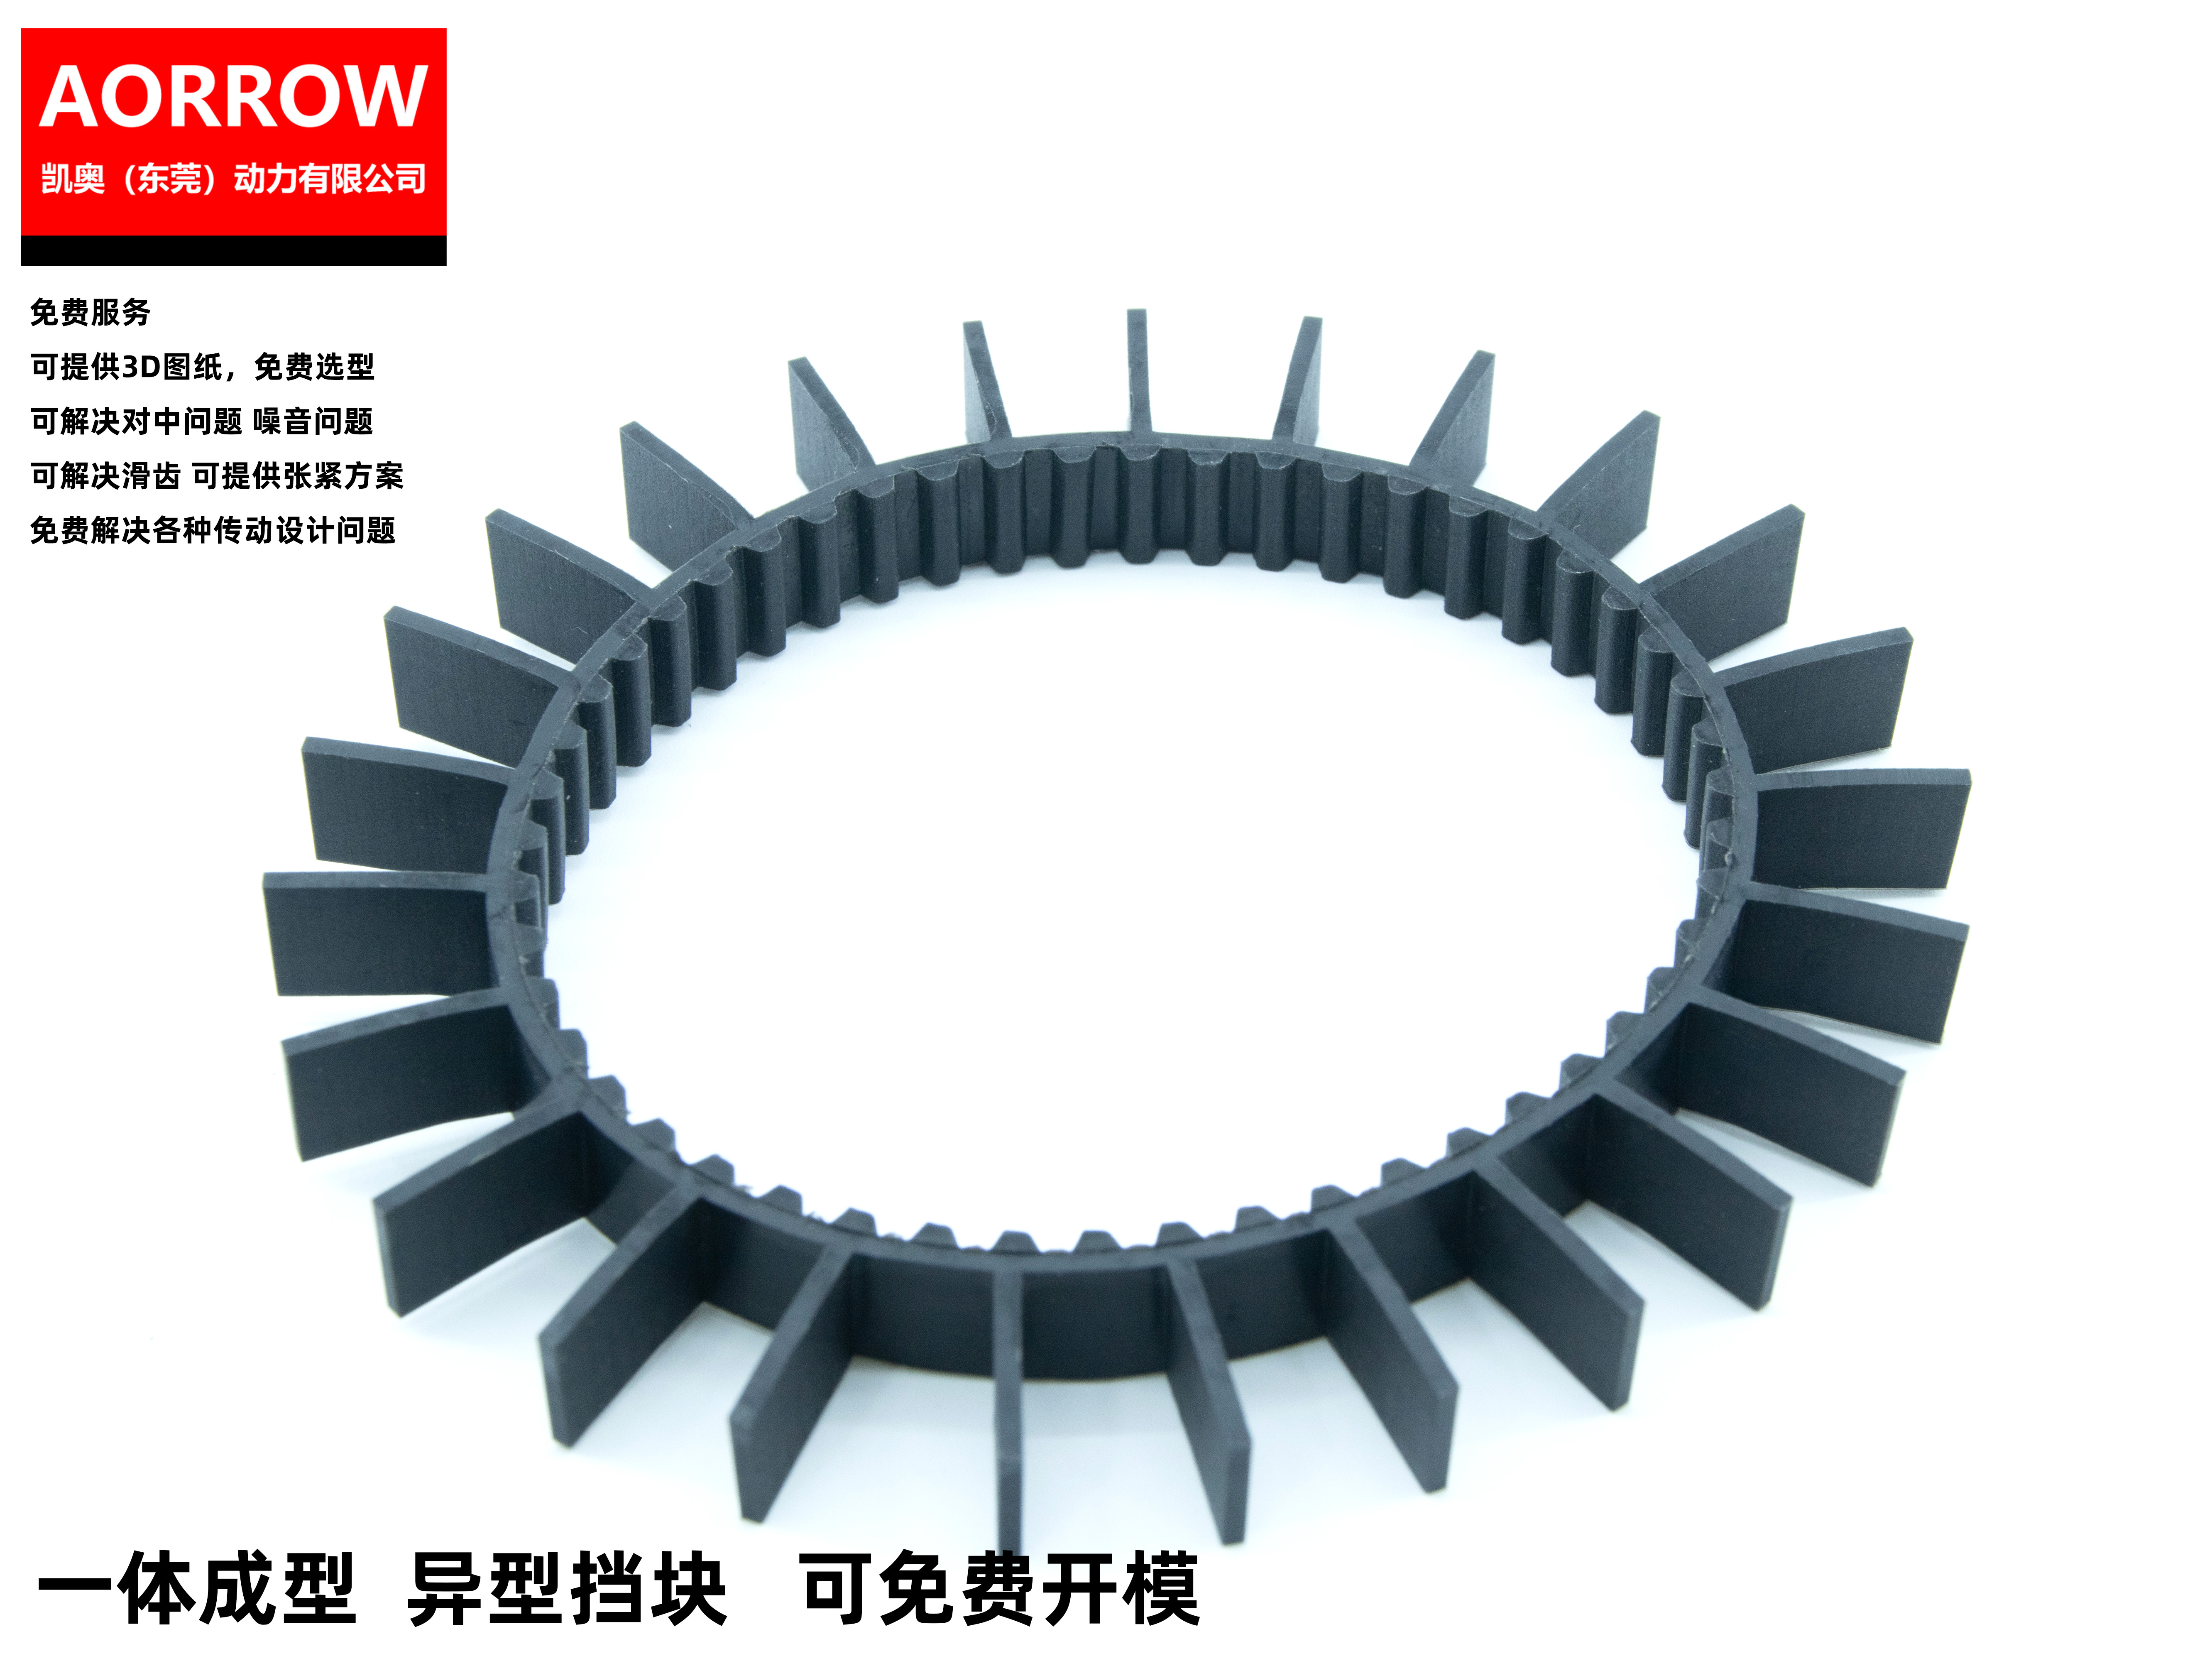
积放不干涉:多个工件可以像“糖葫芦”一样串在(或跨在)间隔的圆柱上,实现非接触式积放,避免了工件间的摩擦和磕碰。
替代复杂机构:一条带+一排圆柱,就能替代传统的链条加定位销、昂贵的凸轮分割器或复杂的板链工装,系统更轻、更静音、成本往往更低。
应对复杂姿态:圆柱可以做成“挂针”,让工件套在上面,即使输送线需要爬坡、翻转甚至倒挂,工件也不会脱落,这在清洗、喷涂线上非常有用。
二、 圆柱的三种“长”法:决定了性能上限
怎么把柱子固定在皮带上?方法决定强度和寿命:
热熔/粘接式:在成品PU带背上钻孔,把PU、POM或金属圆柱用热熔或专用胶粘上去。它的强度取决于“焊根”或“胶层”,主要承受轴向拔出力。这是最灵活、最常见的方式。
模内硫化一体式:圆柱(或金属嵌件)直接放入模具,与带背、齿形、抗拉层一次硫化成型。柱子就像从皮带上“长”出来的一样,分子链连续,拔出强度接近材料本体,是高速、高负载、高寿命场景的首选。
穿透锁紧式:在带背上打贯穿孔,用金属或塑料柱穿过,背面用螺母或卡簧锁死。柱子可更换,维护性极佳,能承受非常大的载荷。但会牺牲皮带的部分柔韧性,且需注意回程干涉。
三、 设计六要素:一个都不能错
想用好圆柱同步带,得按这个顺序把六个关键点想明白:
1. 节距对齐:精度的基石 圆柱的中心距必须是同步带齿距的整数倍,且最好对准齿顶中心线。这是死命令!如果错开半个齿,运行一段距离后,累积误差会让所有圆柱都与目标治具孔对不上。设计时,先用工件孔距除以皮带齿距,看看是不是整数,不是就得调整。
2. 柱径与工件孔的“暧昧”间隙 这是精度的直接体现。圆柱直径(d)要比工件孔径(D)略小。
钢制圆柱:间隙建议在 0.05~0.15 mm,保证顺滑插拔又不晃动。
塑料(如POM)圆柱:考虑热胀冷缩和弹性,间隙可放到 0.1~0.3 mm。
圆柱顶端一定要做大倒角或圆弧导向,方便导入。如果工件孔是橡胶圈等弹性件,甚至可以设计成轻微过盈(0.1mm内),实现弹性抱紧。
3. 柱高:不是越高越好 柱高 H = 工件厚度 + 必要的露出量(通常3~5mm,方便机械手抓取或视觉识别)+ 安全余量。
太矮:工件底面可能摩擦皮带,上方设备也没有操作空间。
太高:过带轮时柱子根部弯矩巨大,容易疲劳;高速运行时离心力可能导致柱子晃动甚至拔出;回程还可能刮擦设备框架。
经验公式:柱高 H ≤ 0.3 × 主动轮直径,同时 H ≤ 4 × 皮带节距(例如AT10带,节距10mm,柱高最好别超过40mm,除非用穿透锁紧式)。
4. 根部强度校核:防拔防弯 柱子主要受两种力:
轴向拔出力(F_pull):在爬坡、翻转时最大,等于工件重量的分力加上启停惯性力。
侧向弯剪力(F_t):启停时,工件惯性通过孔壁挤压柱子侧面,使根部受弯。 对于热熔柱,需要像测试挡块一样做轴向拉脱测试。一个Φ6mm、熔深3mm的PU圆柱,热熔工艺的拉脱力大约在300-600N;模内一体式可以轻松超过1500N。安全系数:静载取3以上,有翻转或急停的动载取5以上。
5. 带体刚度变化:牵一发而动全身 加圆柱等于在皮带上周期性“打补丁”和“打孔”,会改变皮带刚度分布:
接驳带加柱:必须确保接头位置避开圆柱安装点,否则接头强度会进一步下降。
无缝带加模内柱:可以在柱子之间的区域适当减薄带背节省材料,但柱子正下方的抗拉层(钢丝/凯夫拉)必须保持连续,不能被切断。
6. 公差传递:理解“坐标系” 这是调试时的大坑!同步带本身有齿距累积误差(比如±0.05mm/齿,20个齿后可能±1mm)。但工件一旦套上圆柱,它与圆柱之间就是零误差的。所有的累积误差,都体现在“圆柱阵列”这个整体坐标系,相对于外部固定治具(如压合头、锁螺丝机、视觉相机)的位置偏差上。因此,外部机构必须补偿的是“圆柱坐标系”的偏差,而不是去补偿皮带的长度误差。很多设备调试时发现“皮带跑得准,但对位不准”,根源就在于此。
四、 圆柱 vs. 挡块:一张图帮你抉择
五、 前人踩过的坑(设计检查清单)
节距算错:按皮带外周长而不是节线长计算圆柱间距,跑几圈后误差累积,全部对不准。
材料降级:为省钱用回收料做热熔柱,拉脱力可能只有新料的一半。
动态干涉:只算了静态工件厚度,没考虑上方压头下压时工件变形,把柱子给顶弯了。
回程刮擦:穿透锁紧的螺母,在回程时刮到了张紧轮支架,现场只能锉机架补救。
根部疲劳:异响查了半天,原来是柱子根部热熔层因反复弯折已发白开裂。
六、 从想法到图纸:七步设计流程
研判可行性:工件有孔吗?孔公差如何?厚度多少?——这是前提。
定基础参数:根据负载定带型(AT10/AT20/HTD?),根据空间定主动轮直径——这决定了柱高上限。
验证节距:工件孔距 ÷ 皮带齿距 = 整数?不是则必须调整孔距或更换带型。
计算负载:模拟最恶劣工况(最大爬坡角或急停)计算单柱最大拔出力与侧向力。
确定方案:根据力的大小,选择热熔、模内一体还是穿透锁紧式。并确定柱径、导向角、熔深(热熔1.5-3mm,模内可更深)。
交付与验证:将完整的圆柱位置图发给同步带厂家,并要求对方提供单柱拉脱力测试报告及过指定小轮后的疲劳状态说明。在珠三角地区,与像凯奥(东莞)动力有限公司AORROW这样拥有疲劳测试中心和全套精密模具的供应商合作,可以快速获得样品并进行验证,其超过60000套模具的库存能极大缩短非标定制的打样周期。
系统补偿:在设备总控中,为基于“圆柱阵列”坐标系的外部执行机构(如机器人、视觉系统)建立位置补偿参数。
一个典型的选择题 “我们有一条PCB载具输送线,载具上有4个Φ6.0(+0.05/-0)mm的定位孔,载具重2kg,线速度1.2m/s,有爬坡段。用挡块推还是用圆柱插?圆柱该用多粗、多高?选哪种固定方式?” 思路:载具有高精度孔,首选圆柱方案。柱径可选Φ5.95mm左右(钢制)。根据速度和负载,优先考虑模内一体式或高品质热熔。柱高需计算载具厚度+露出量,并校核是否超出0.3倍轮径。最后,务必向供应商索要轴向拉脱力测试数据,以验证其在爬坡工况下的安全性。
总结 同步带加圆柱,是将同步带的精确直线运动与孔轴配合的刚性定位相结合的精妙设计。它不仅仅是一个部件,更是一种高精度、高柔性输送的系统级解决方案。
对于设备研发工程师,这意味着可以用更简洁的机械结构实现更高级别的定位精度,替代复杂的二次定位机构。对于产线规划者,这意味着更高的设备综合效率(OEE)和更低的维护复杂度。对于采购与决策者,理解圆柱方案更高的初期成本所换来的长期精度稳定性与更低的综合故障率,是做出明智投资决策的关键。
当您的应用场景从“推得动”升级到“插得准”时,选择一家像 凯奥(东莞)动力有限公司AORROW 这样,不仅提供从MXL到20MGT全系列同步带基础,更具备精密模具加工能力、材料改性经验(如定制POM、防静电材料) 和实证测试手段的合作伙伴,能为您的精密输送方案从设计验证到量产落地,提供坚实的技术与质量保障。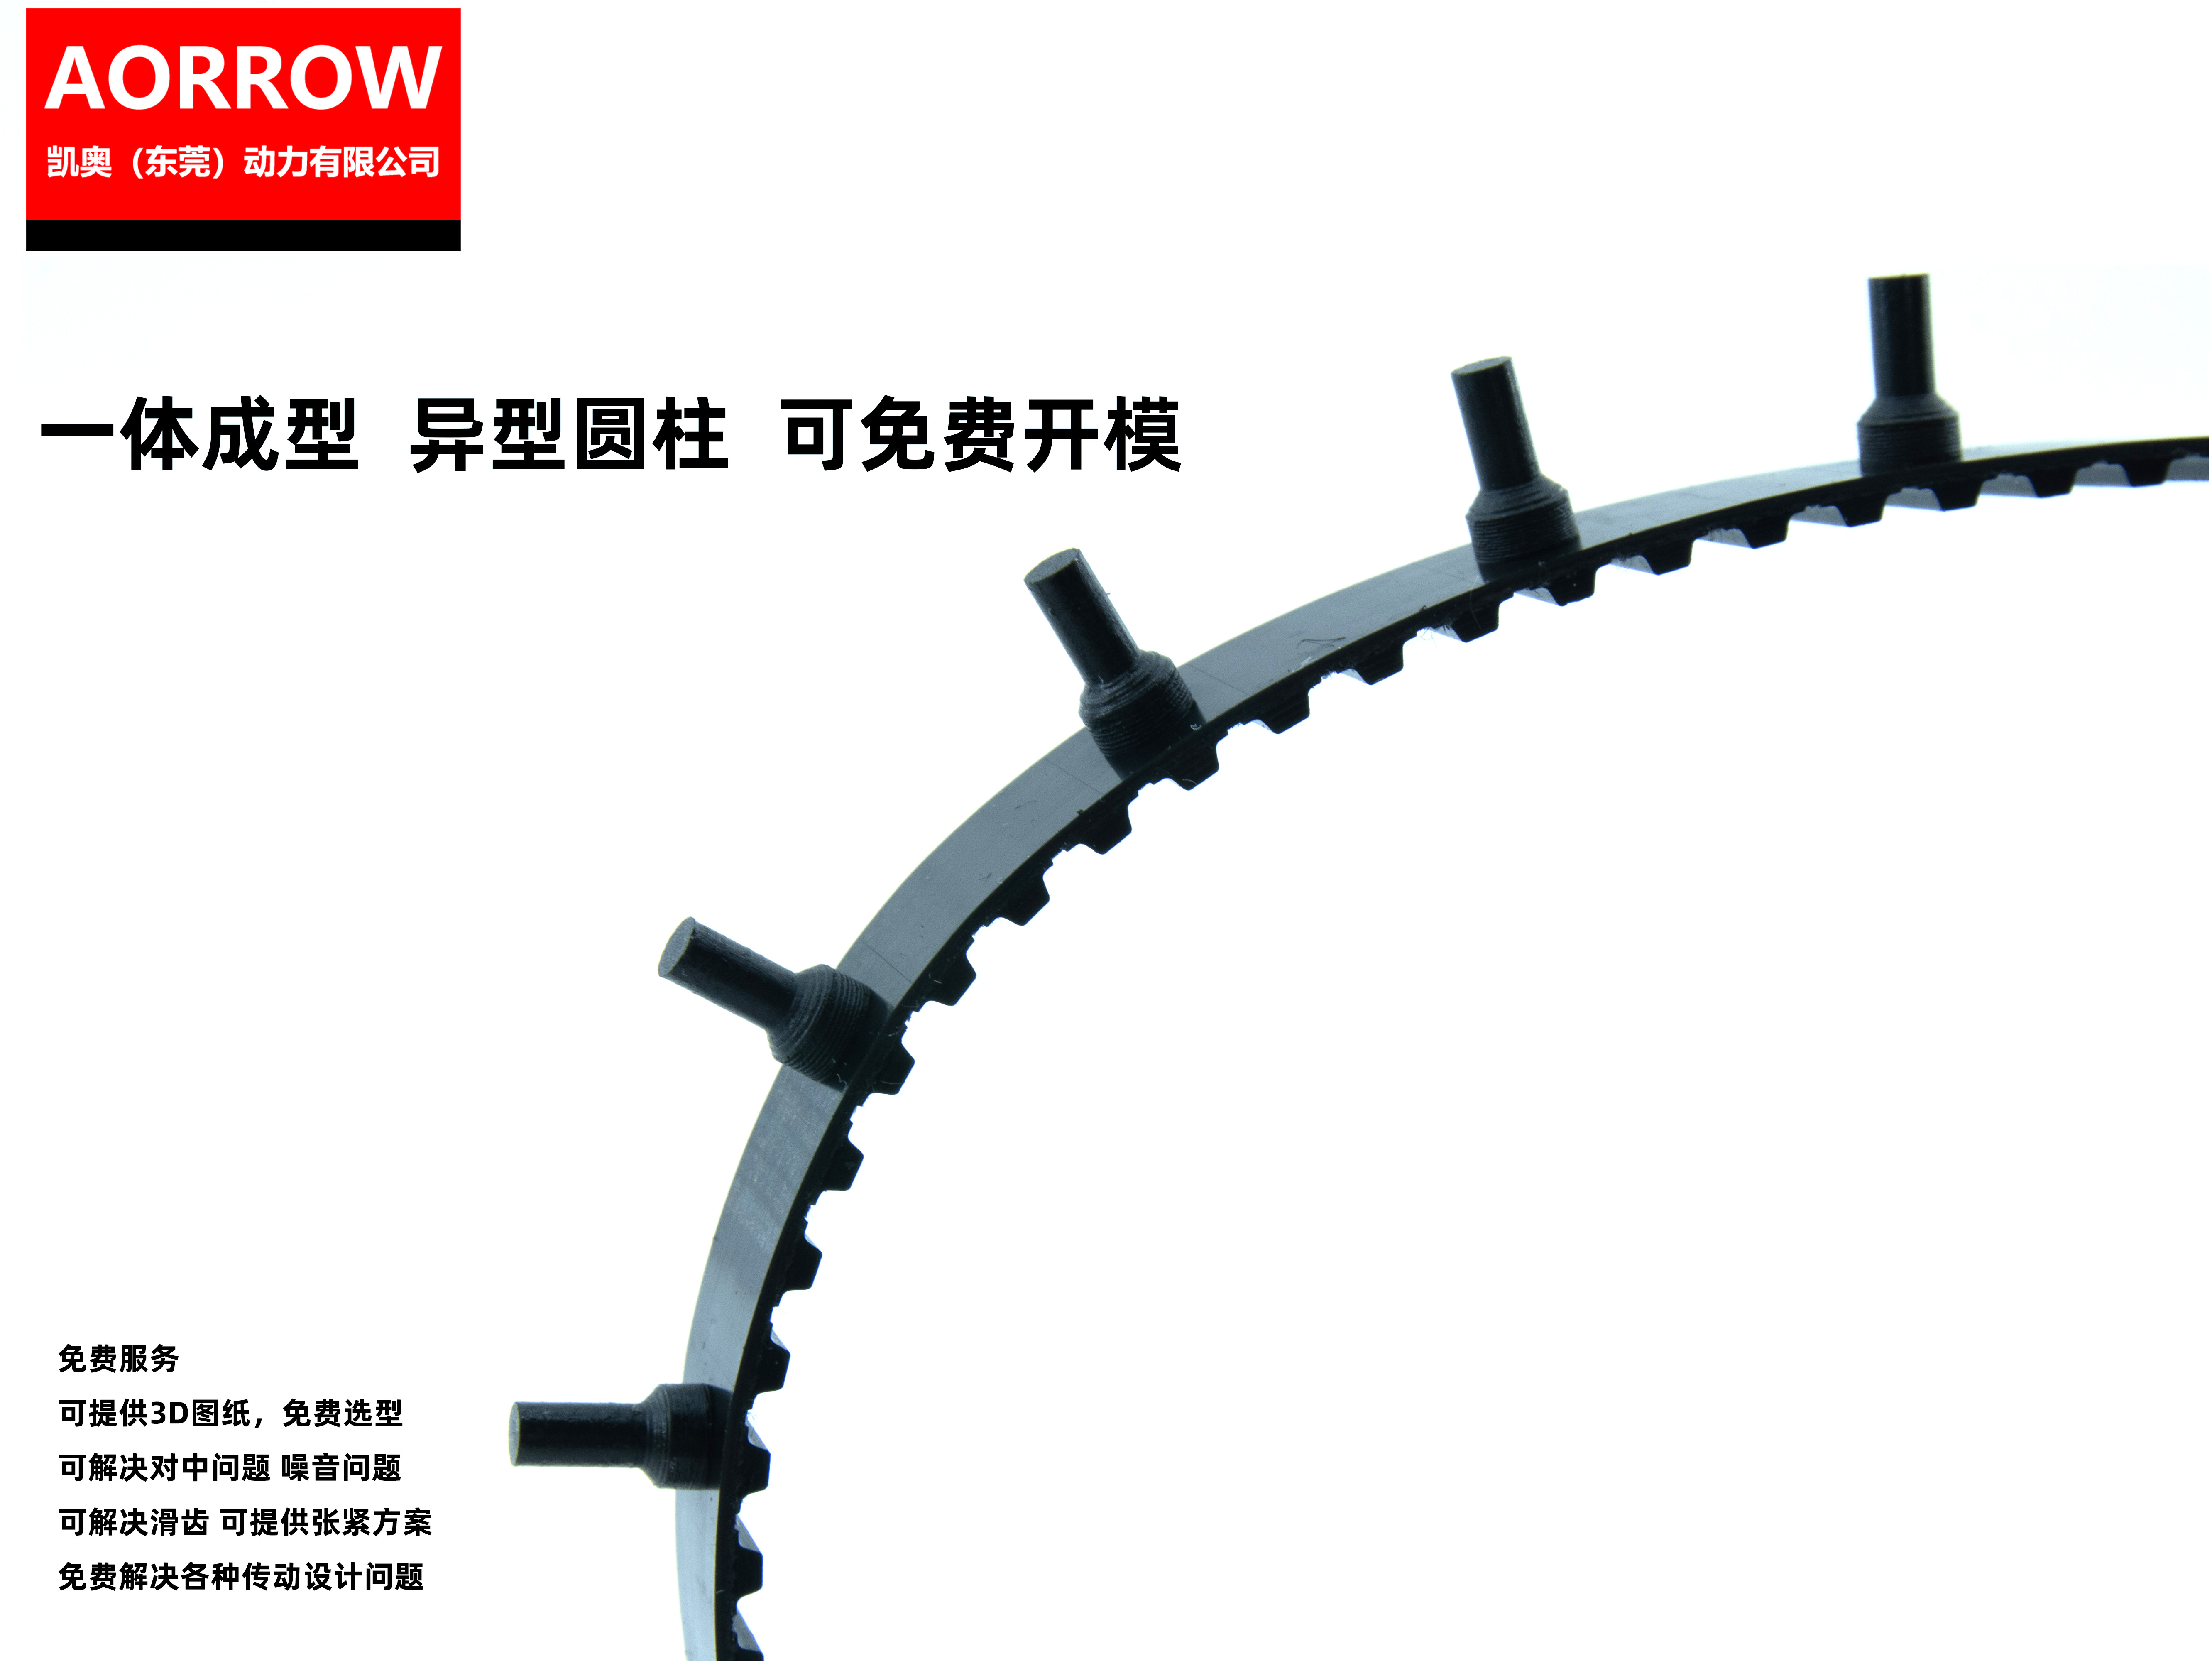
|
|

