

同步带挡块热熔挡块焊得牢不牢?别再凭感觉,这份实测指南教你用数据说话
摘要 热熔挡块焊接强度的可靠性,直接决定了同步带输送系统的稳定性。然而,行业缺乏统一的测试国标。本文提供一套完整、可落地的单块拉脱力实测方法,涵盖试样制备、工装设计、测试参数、失效判据与数据解读,并揭示常见测试误区。旨在帮助设备制造商与采购方建立科学的内部QC标准或供应商验收条款,从源头杜绝因虚焊导致的挡块脱落故障,保障产线连续运行。
热熔挡块焊得牢不牢?别再凭感觉,这份实测指南教你用数据说话
在自动化产线上,一个挡块的脱落可能导致整条线停摆。但如何验证那层“焊根”的强度?行业并无统一国标。本文将系统拆解从试样切割、夹具设计到数据判读的全流程,为您提供一套可立即执行的“挡块焊接体检”方案,让隐藏的风险无处遁形。
想象一个场景:一条价值不菲的锂电卷绕机或包装线,因为一个挡块在高速运行中脱落,导致产品撞坏、机构卡死,停机排查半天。事后分析,问题就出在挡块与同步带的焊接强度不足。但采购时,供应商只说“没问题,我们工艺成熟”,你该如何验证?
国标管不到的地方,正是风险藏身之处
目前的国家标准GB/T 10716,主要规范同步带齿的剪切、包布粘合和芯绳抽出强度,并没有专门针对“后加工热熔挡块焊接强度”的独立测试方法。这块空白,通常由带厂内部QC或供需双方协议来填补。因此,建立一套科学、可重复的实测方法,对于把控来料质量、避免后续巨额停线损失,至关重要。
测试的核心思想就一条:必须把“挡块-带背焊根”这个界面的失效,单独“剥离”出来测量。 不能让皮带本身的拉伸、夹具打滑这些干扰项,影响了数据的真实性。
第一步:试样准备——基础不牢,地动山摇
取样不对,后面全白费。
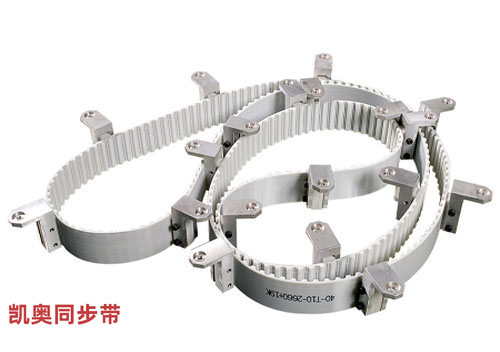
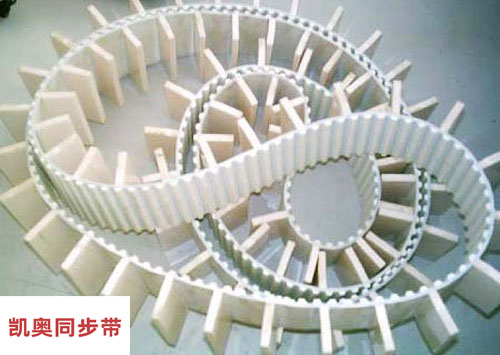
取哪段? 从整条带或同批次生产的样带上,截取包含单个挡块的片段。片段长度建议不小于150毫米,保持原有带宽。目的是让测试时,皮带段有足够的夹持长度和稳定性。
绝对禁忌:严禁将挡块连同皮带齿面一起夹进拉力机!那样测的是皮带整体拉伸强度,根本不是焊根强度。
挡块怎么连接? 如果挡块是带预埋螺母的金属块,最简单,直接拧上螺纹拉杆。如果是纯PU挡块,需要在挡块顶部中心位置,加工一个深度至少3毫米的孔(或攻丝),插入销棒来施力。目的是避免拉力机夹具直接夹持挡块头部,导致其压溃变形,测出虚假的低数值。
环境调节: 试样应在温度23±2°C、相对湿度50±5%的标准环境下,放置至少1小时(参考ISO 12046),以消除温湿度对PU材料性能的短期影响。
样本数量: 每组有效试样不少于5个。最终计算时,去掉最大值和最小值,取中间值的平均数,这样更有代表性。
第二步:工装与夹持——细节决定数据真伪
这是最容易出错的环节,直接决定数据是“真实力”还是“假动作”。
设备选择: 用电子万能试验机。传感器量程选预期拉脱力的5到10倍。对于常见的PU热熔挡块,单块拉脱力通常在800到1500牛顿(N)之间,选用2kN或5kN的测力头就比较合适。
下夹具(固定端): 关键!要把皮带段两端用平板夹具牢牢固定在一個刚性底板上,皮带齿面朝下,带背(有挡块那面)朝上。底板中间需要开一个长槽,让挡块能自由穿过,确保拉伸时底板不会顶住挡块,产生干扰力。每侧皮带的夹持长度建议不少于50毫米,齿面可以垫一块防滑的铝板或砂纸,防止打滑。
上夹具(施力端): 连接挡块顶部销棒或螺纹杆的,必须是一个万向节或者球形铰链拉杆。这至关重要!因为安装时很难保证100%对中,稍有偏心,就会让焊根承受额外的弯矩,导致测出来的拉脱力比真实值低20%到40%。这个铰链能消除偏心弯矩,保证力是垂直作用在焊根上的。
同轴度: 上下夹具的要对准,同轴度误差最好控制在0.2毫米以内。拉伸方向必须严格垂直于皮带背面(90度拉脱),而不是平行于皮带(180度剥离),两者受力模式完全不同。
第三步:执行测试与解读失效模式
拉伸速度: 设定为50±5毫米/分钟。这个速度沿用了同步带其他粘合测试的标准(如GB/T 10716),能保证测试结果的可比性,并且应变率适中。
数据记录: 记录拉力机显示的最大峰值力,这就是单块拉脱力(F_peak,单位:牛顿N)。同时,保存好“力-位移”曲线,它有时能反映失效的过程。
失效模式判断(必须看断口!):
焊根界面分离: 挡块从皮带背面被“干净”地撕下来,挡块底面光滑,皮带背面有残留的PU。这是我们要的真实“焊强”数据。
挡块本体断裂: 挡块自己断了,但焊根没开。这说明挡块本体的强度大于焊接强度,是好事,但记录时要注明“本体先断,焊根未失效”。
皮带打滑或齿面撕裂: 测试无效,要检查夹具是否夹紧,或皮带样本是否太短。
内聚破坏: 最理想的情况!断裂发生在皮带背面的PU材料内部,而不是焊接界面。这说明焊接强度高于PU材料本身,这个F_peak值可以视为接近材料极限。
第四步:数据处理与合格线
直接报告值: 首要报告 “单块拉脱力:XXX N”。这是最直观、最常用的指标。
折算剪切应力(进阶): 如果想更精确地评估工艺,可以用公式 τ = F_peak / (L_w × h_w)。其中L_w是挡块底面的接触周长,h_w是通过切片实际测量的熔融深度。这个值能横向比较不同尺寸挡块的焊接质量。
行业经验门槛(供参考):
设计安全底线: 拉脱力应 ≥ 3倍 工作中挡块承受的最大推力(包含惯性力)。
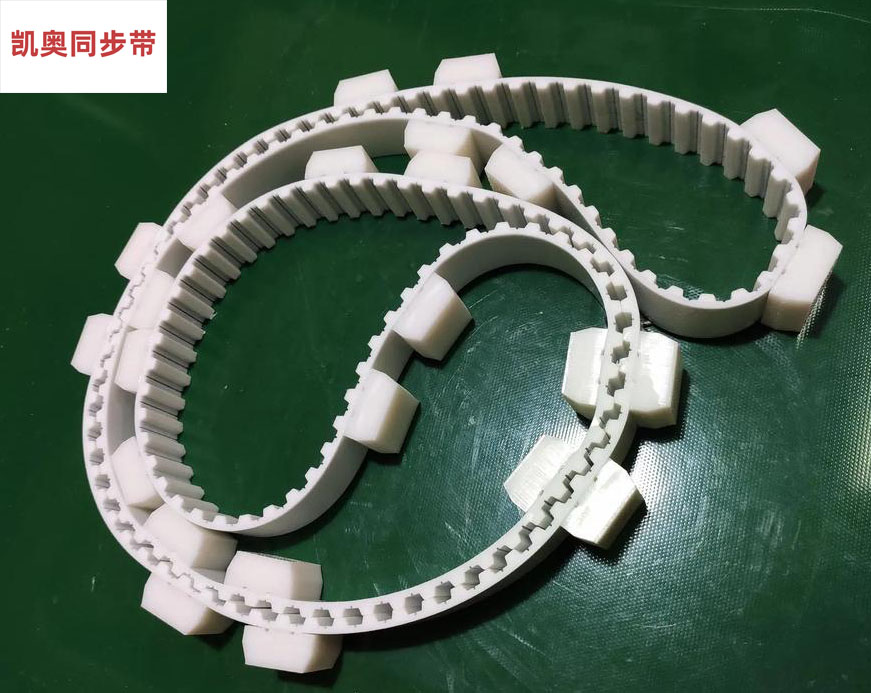
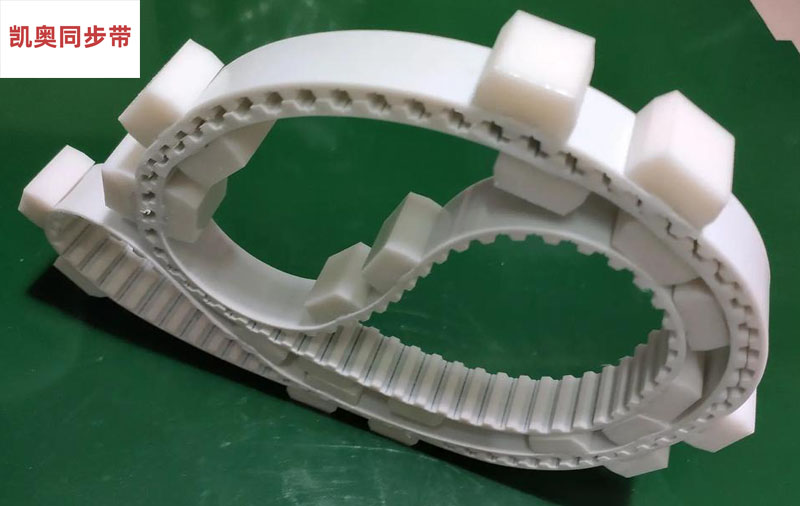
通用PU热熔挡块(如AT10带,20x15mm截面): 合格线通常在800~1200 N/块。如果低于600 N,基本可以判定存在虚焊等工艺缺陷。
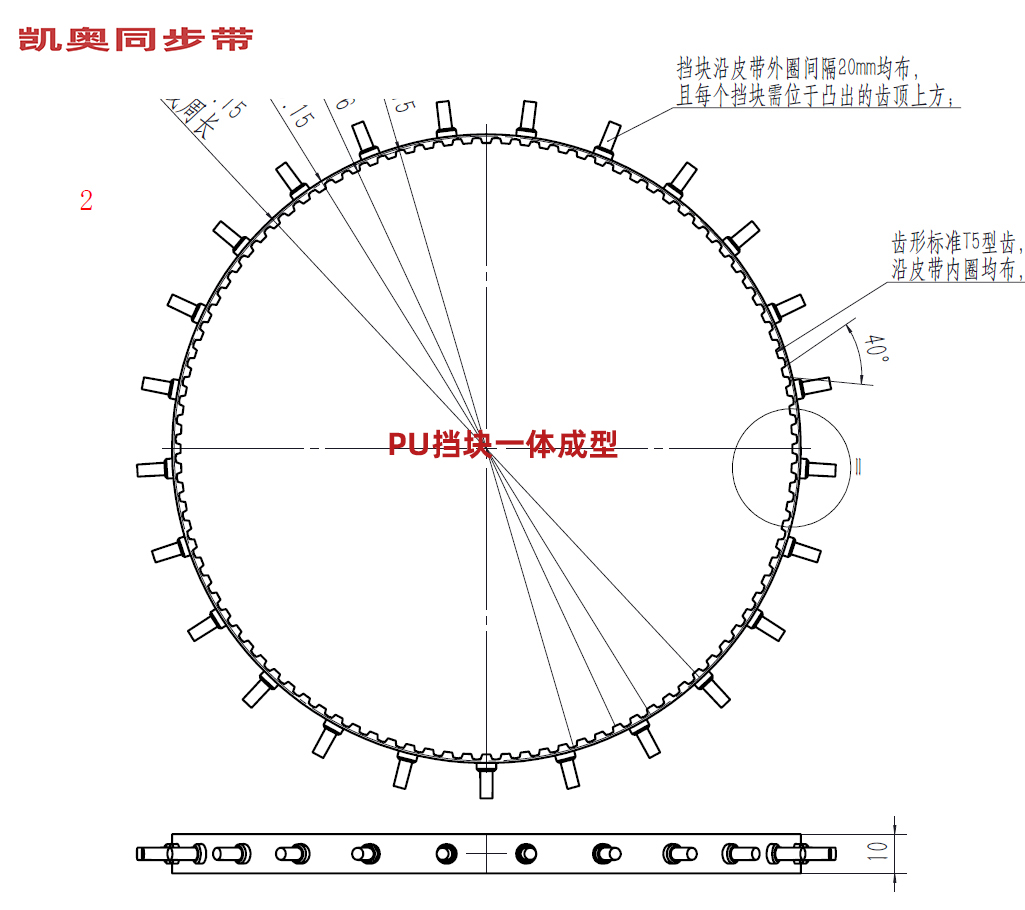
模内一体成型挡块: 强度高得多,2000 N起步是常态,且往往是挡块本身先断。
批次抽检规则: 可以约定每生产50个挡块,随机抽1个进行破坏性测试。如果连续2个样品低于设定的合格下限,则该批次需要返工或拒收。
第五步:避开那些让你“测不准”的坑
夹具用错: 用虎钳直接夹挡块头部拉,头部压溃,测出来力值虚低。
样本太短: 皮带段短于100mm,夹持不住,测试中皮带打滑,误以为是焊点开了。
速度太快: 把拉伸速度调到200mm/min甚至更快,热熔界面材料对应变率敏感,测出的力值可能虚高15%-25%。
不验熔深: 只看拉脱力,不看切片熔深。同样的800N拉力,熔深1.5mm和3.0mm,其真实的剪切应力相差一倍!工艺稳定性无从谈起。
环境不对: 在低温车间(<10°C)刚焊完就测,TPU材料应力未松弛,测出的数据会偏高,不代表常温长期性能。
把测试要求写进合同:从口头承诺到白纸黑字
如果您的项目对可靠性要求高,完全可以将这套方法的核心条款,写入给同步带供应商的《技术协议》或《采购规范》中。一份严谨的条款应包括:
试样要求: 尺寸图、取样位置、状态调节条件。
测试方法: 参照的标准(可注明参照GB/T 10716精神及本文方法)、拉伸速度、夹具要求(特别是万向节)。
验收标准: 明确最低拉脱力要求(如≥1000 N/块),以及失效模式要求(应以焊根界面分离或内聚破坏为主)。
证据留存: 要求供应商提供测试报告,并附上断口的高清照片。
批次管控: 约定抽检频率和批次不合格的处理方式。
在东莞及华南地区,面对快速迭代的自动化设备项目,与像 凯奥(东莞)动力有限公司AORROW 这类具备自有理化实验室的供应商合作会高效很多。他们不仅能按照客户要求执行标准的拉脱力测试,其SPC统计过程控制体系更能从焊接温度、压力、时间等源头参数上保证每一批挡块焊接质量的一致性,并提供完整的批次测试报告。这对于追求设备稳定性的锂电、3C电子等行业客户来说,意味着更低的来料检验成本和产线风险。
总结 热熔挡块的拉脱力测试,是将“焊接可靠”这一模糊概念,转化为可测量、可比较、可追溯的硬性数据的关键工序。它不仅是品控手段,更是设计验证和供应链管理的重要工具。
对于设备研发与质量工程师,这套方法提供了验证设计安全系数的实证工具。对于采购与供应链管理者,将其写入技术协议,是将质量要求从“口头保证”转向“契约约束”,有效管理总拥有成本(TCO)的关键一步。对于产线运营者,理解这项测试的意义,能更精准地定位挡块脱落故障的根本原因——是设计缺陷、工艺波动还是偶发问题。
当您下次需要评估或采购带挡块的同步带时,不妨问供应商一句:“这批挡块的单块拉脱力测试数据是多少?失效模式是什么?” 一个能清晰回答这些问题,并能提供可验证测试报告的供应商,如 凯奥(东莞)动力有限公司AORROW,其产品背后的过程控制能力与质量追溯体系,往往更值得信赖。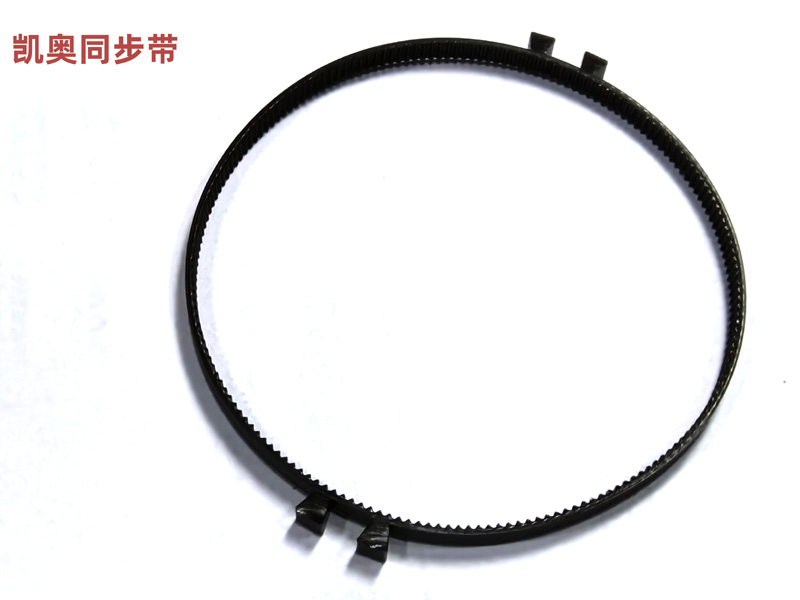
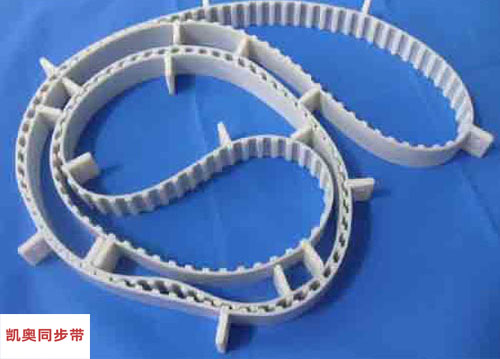
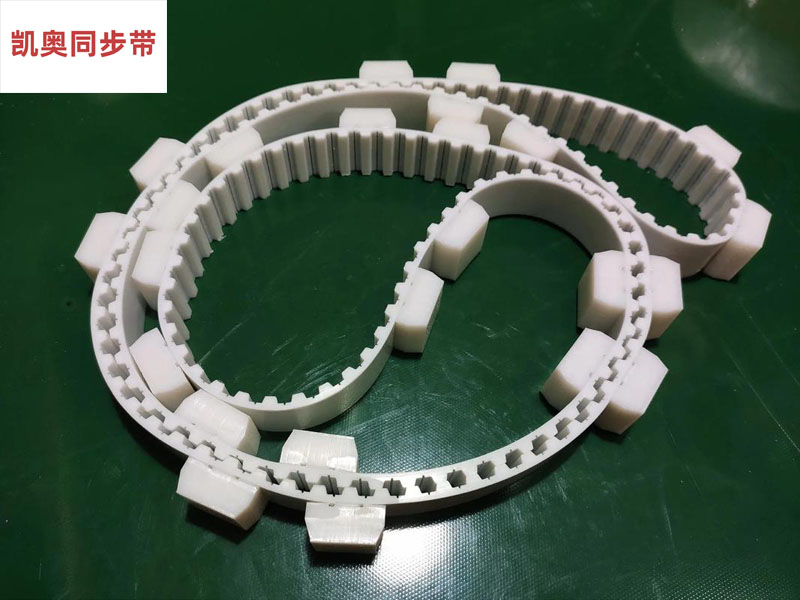
如果您需要将上述测试方法转化为一份具体的供应商技术协议条款草案,我们可以基于常见的带型(如AT10、T10)和挡块规格,协助您拟定。
|
|

