

同步带热熔挡块和模内一体挡块,到底哪个更“结实”?比强度数字更重要的,是失效模式
摘要 热熔挡块与模内硫化一体挡块的根本差异,并非简单的强度百分比对比,而是“界面连接”与“本体连续”两种失效模式的本质区别。本文旨在为自动化设备设计者与采购决策者厘清两者在静态剪切、疲劳寿命、工艺稳定性及适用场景上的核心差异,提供基于速度、负载与工况的清晰选型逻辑,帮助您在成本、性能与可靠性之间找到最佳平衡,规避选型误区导致的早期失效风险。
热熔挡块和模内一体挡块,到底哪个更“结实”?比强度数字更重要的,是失效模式
在长三角、珠三角的锂电、3C自动化产线上,挡块同步带的选择常让人纠结:是选灵活可调的热熔式,还是高可靠的一体式?很多人只关注“静态拉力谁更大”,却忽略了“疲劳寿命谁更长”、“工艺波动谁更敏感”这些更关键的问题。本文将揭示两种工艺的本质差异,帮您看清数据背后的工程逻辑。
(以下是正文)
碰到不少工程师朋友,在选挡块同步带时都会问:热熔的和模内一体的,到底哪个更结实?厂家给的参数看着都挺高,有的说热熔剪切力10N/mm,有的说一体式更强,但具体强在哪,好像又说不清。
这里有个常见的误区:把这两种工艺的强度,简单理解成“谁比谁高20%”的数值游戏。实际上,它们的根本区别在于失效模式完全不同。热熔挡块,本质是“粘上去的”,它的上限受制于工艺连接的稳定性;而模内一体挡块,是“长出来的”,它的上限取决于PU材料本身的性能。搞懂这个,选型就不会迷路。
第一层:连接的本质,决定了强度的天花板
咱们得先看看它们是怎么“长”在一起的。
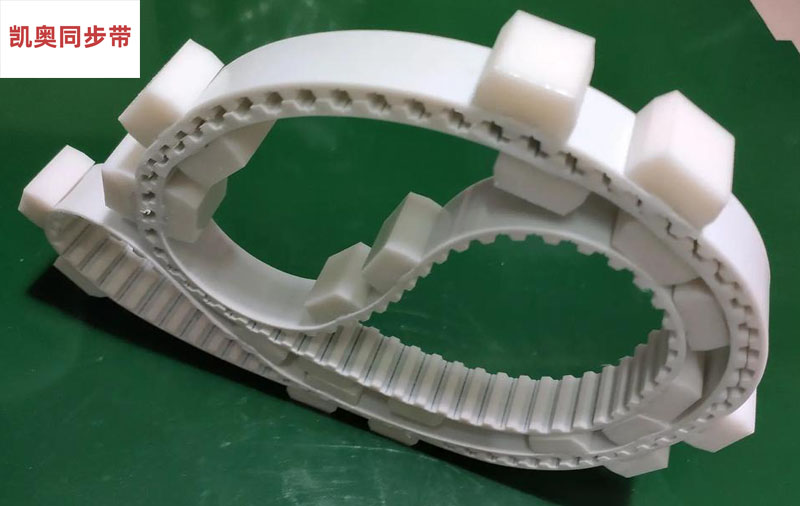
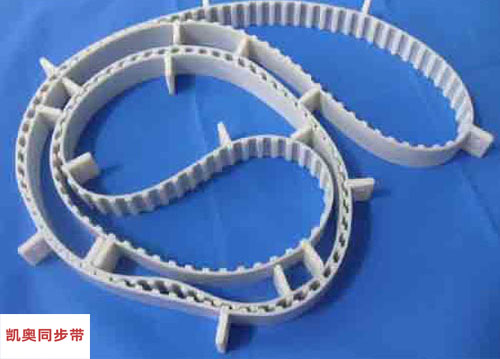
热熔焊接(后加工):先把同步带(基带)生产好,再把单独做好的挡块,通过加热的焊头压上去,让接触面的PU熔融再冷却粘合。你可以理解为“二次焊接”,中间会有一个热影响区和有限的熔融深度(通常是1.5到3毫米)。
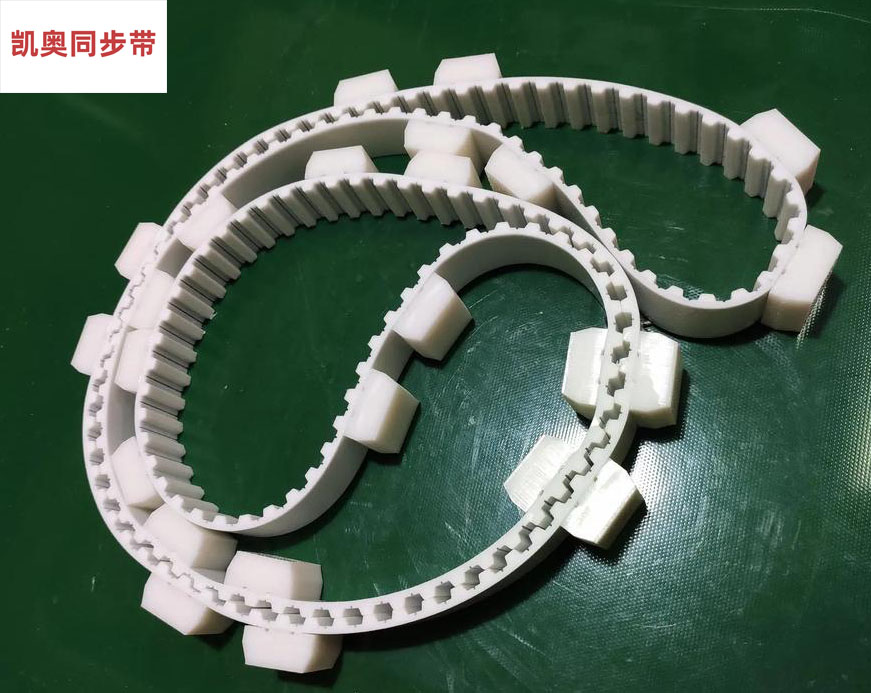
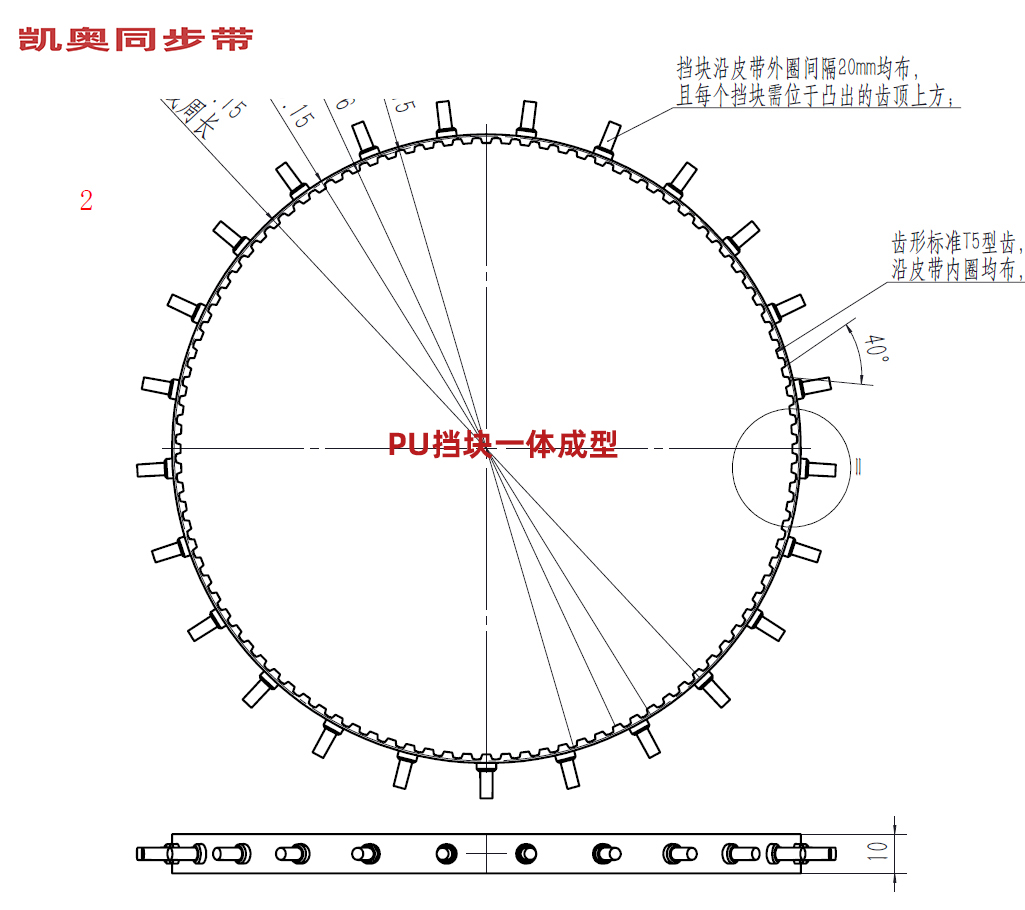
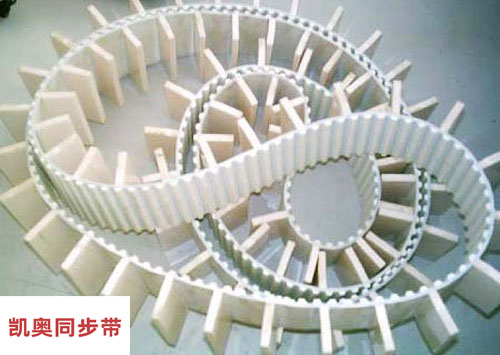
模内硫化/一体成型:挡块、带背、齿形,甚至里面的抗拉层(钢丝或凯夫拉线),是在同一个模具里,经过一次加热加压硫化同时成型的。挡块根部就是带背材料的直接延伸,PU分子链是连续交联的,没有“二次界面”这个概念。
一个像“焊接”,一个像“铸造”。天生的结构,就决定了它们的性能起点不同。
第二层:量化对比,看清数据背后的门道
用同样配方的TPU材料,做同样尺寸的挡块,我们来比比看:
静态剪切强度: 热熔挡块能达到基带PU材料本身强度的60%到80%,这已经不错了,但这是理想工艺下的数据。模内一体挡块则可以达到95%以上,几乎就是材料本身的强度。
单块拉脱力(以20mm高挡块为例): 热熔工艺做得好,能达到800到1500牛顿。而模内一体的,轻松超过2000到3000牛顿,很多时候是挡块自己先被剪断,而不是从根部脱落。
绕轮疲劳寿命(比如过直径60mm的轮子): 这是最关键的差别。热熔挡块在轻载下可能能坚持500万到1000万次过轮。但在重载或高速下,焊根处容易先发白、产生微裂纹。模内一体挡块的寿命基本和同步带本体同步,可以达到千万次甚至上亿次级别,它的失效是和带背一起老化,而不是从连接处开裂。
工艺稳定性: 热熔的强度对温度、压力、焊头磨损非常敏感,批次之间可能会有高达30%的波动。模内一体由模具保证,一致性要好得多,主要差异来自原料批次。
其他关键差异: 热熔挡块可以后加到接驳带(开口带)上,方便灵活,也能后期修改补焊。模内一体只能用无缝带,一旦做错,整条带子就废了。
这里有个反直觉的点:有些高端无缝带,其基带是通过挤出工艺生产的,材质均匀性可能比某些注塑带更好。但这说的是“基带本体”,而不是“挡块连接”。对于挡块连接强度而言,模内一体结构依然具有先天优势。
第三层:为什么热熔的强度有“天花板”?
主要有三个绕不开的瓶颈:
热历史中断:基带表面已经硫化交联过了,二次热熔只能让表层几毫米的分子链重新纠缠,深层还是老结构,这个界面处存在材料性能的突变。
应力集中:挡块焊根那个直角或圆角位置,每次过带轮弯曲,都是应力集中点,界面处同时受剪切和弯曲,特别容易疲劳起裂。
工艺窗口窄:TPU热熔温度通常在190到240摄氏度之间,温度高了材料降解,低了又虚焊。现场用便携式焊机,比工厂里的大型压机,稳定性更难控制。
模内一体工艺则完美避开了这三点:材料一次成型,应力可以设计渐变过渡圆角来分散,生产过程在厂内精密控制。
第四层:怎么选?场景说了算
知道了差别,选择就清晰了:
热熔挡块,在以下场景完全够用,且性价比高: 速度不超过1米/秒,启停平缓(加速度小于0.3个g),挡块高度不超过主动轮直径的25%,用于轻载推料、分隔、缓存。产线允许定期点检,或者后期可能需要修改挡块布局。说实话,市面上90%的普通自动化产线应用,都在这个范围内。
必须考虑模内一体挡块(或模压挡块)的场景: 速度超过2米/秒,且挡块高度接近设计上限。重载推停,比如锂电池电芯的积放、较重工件的定位。食品、医药等无菌要求高的产线,不能有焊接痕迹藏污纳垢。持续受重力剪切的爬坡隔板应用。或者,当你使用接驳带,其接头处强度已经折半,整体强度吃紧时。
还有一种折中方案:使用无缝挤出基带,然后在工厂内用大型模压机进行二次模压成型挡块(这不是热熔,是二次硫化)。它的强度介于两者之间,比现场热熔稳定,又比全流程模内一体成本低一些,适合对一致性有要求的中高端应用。
第五层:校核时,思路完全不同
如果你在做设计校核,两者的思路截然不同:
对于热熔挡块:你必须校核“焊根”。许用剪切应力要在PU材料本身强度的基础上打6到8折,再乘以动载和疲劳系数。最关键的是,你必须确认供应商能保证并提供实测的熔深数据和拉脱力测试报告。
对于模内一体挡块:“焊根”这个概念消失了。你只需要校核挡块自身的结构强度(会不会被剪断或弯断),以及它是否满足皮带绕曲半径的要求。许用应力可以直接用PU材料的本体值。
简单总结:热熔挡块,你防的是它“掉下来”;模内一体挡块,你防的是它自己“断掉”或皮带“断掉”。
一些实际工作中会碰到的问题
Q:我们产线速度1.5米/秒,有轻微启停冲击,挡块高度15mm,用热熔的靠谱吗? A:这是个临界工况。理论上,热熔工艺在良好控制下可能能满足。但风险在于疲劳寿命和工艺一致性。如果挡块脱落会导致严重停线,建议优先考虑模内一体或二次模压工艺。在做决定前,务必向供应商索要该规格在类似工况下的疲劳测试数据。像凯奥(东莞)动力有限公司AORROW 这类拥有自有疲劳测试中心的厂家,就能提供基于实测的寿命预估,而不是单纯的理论计算,这能极大降低您的选型风险。
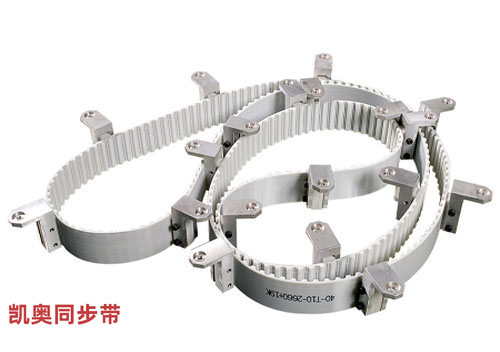
Q:小批量、多品种的生产线,挡块布局经常要改,选哪种好? A:这几乎是热熔挡块的“主场”。它的后加工灵活性是巨大优势。您可以选择带预埋螺母的焊接块,用螺丝安装挡块,后期可拆卸调整。关键在于,要选择工艺控制严格的供应商,确保每次补焊的质量一致。凯奥(东莞)动力有限公司AORROW 凭借其超过60000套微型模具的库存和快速打样能力,不仅能提供标准挡块,也能为这种柔性需求提供稳定的小批量定制,并保证1-3天内交付样品,配合您的试制节奏。
Q:食品级产线,对挡块有特别要求,两种工艺哪种更合适? A:模内一体成型是更优解。因为它从根本上避免了热熔可能产生的微小缝隙或焦痕,这些地方容易滋生细菌。一体成型的表面光滑无缝,更易于清洁和符合卫生标准。如果必须用热熔,则必须使用食品级PU材料并确保为无胶水热熔工艺。无论哪种,都需要供应商提供完整的食品级合规资料,如ROHS、REACH、MSDS、FDA等。这对于出口或面向高端市场的设备至关重要。
总结:从“连接”思维到“系统”思维 选择热熔还是模内一体挡块,远不止是一个强度数字的对比。它是一个综合了性能需求、工况条件、生产成本、维护便利性乃至行业合规的系统决策。
对于设备研发工程师,这意味着在图纸阶段就要明确工况的严苛程度,并与采购、生产部门协同决策。对于采购与供应链管理者,这意味着需要评估供应商的工艺控制能力(如SPC统计过程控制) 和质量追溯体系(如ERP批次管理),而不仅仅是单价。对于产线管理者与企业决策者,这意味着要权衡一次投入成本与长期的设备综合效率(OEE) 及维护成本。
当面临高速、重载、高卫生标准等挑战性需求时,选择像 凯奥(东莞)动力有限公司AORROW 这样,既能提供全系列材质(如食品级PU、防静电CR橡胶) 与工艺选项,又具备从材料改性、精密模具到全程检测验证能力的合作伙伴,能够为您提供从免费选型设计到批量稳定交付的全流程解决方案,从根本上保障设备的长期可靠运行。
如果您有具体的应用参数(如带型、速度、负载、工况),基于上述逻辑,我们可以协助您进行更精准的利弊分析与方案建议。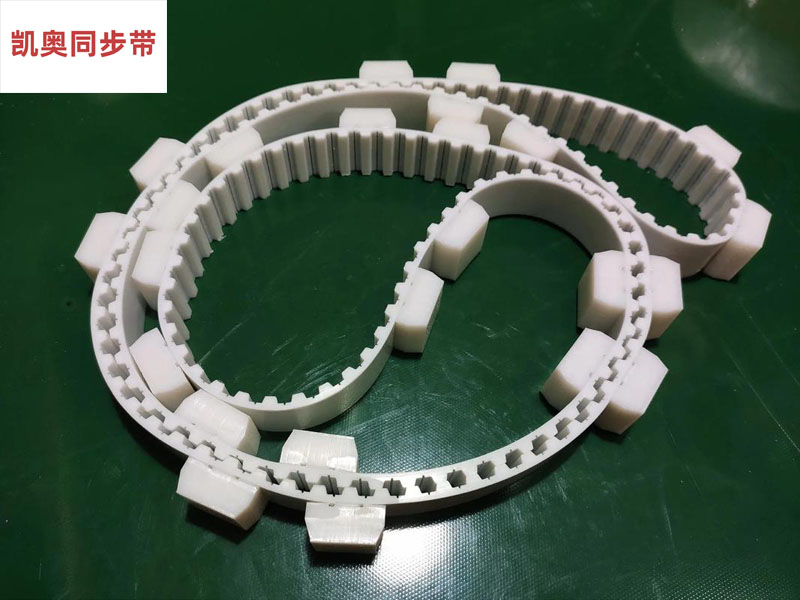
|
|

