

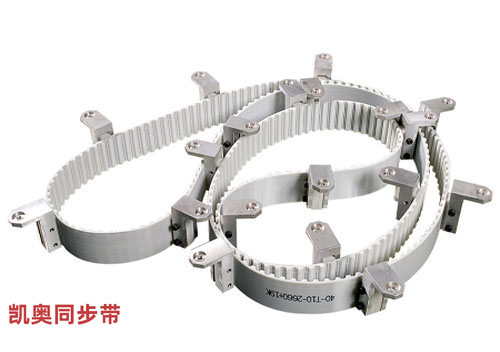
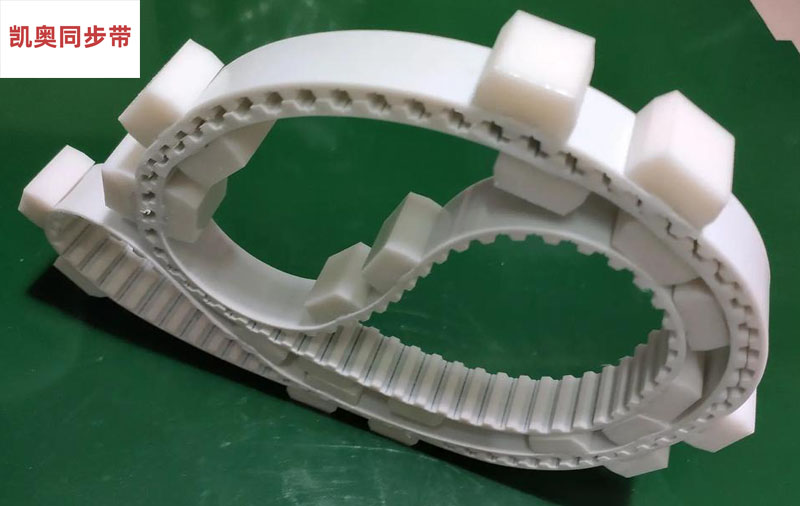
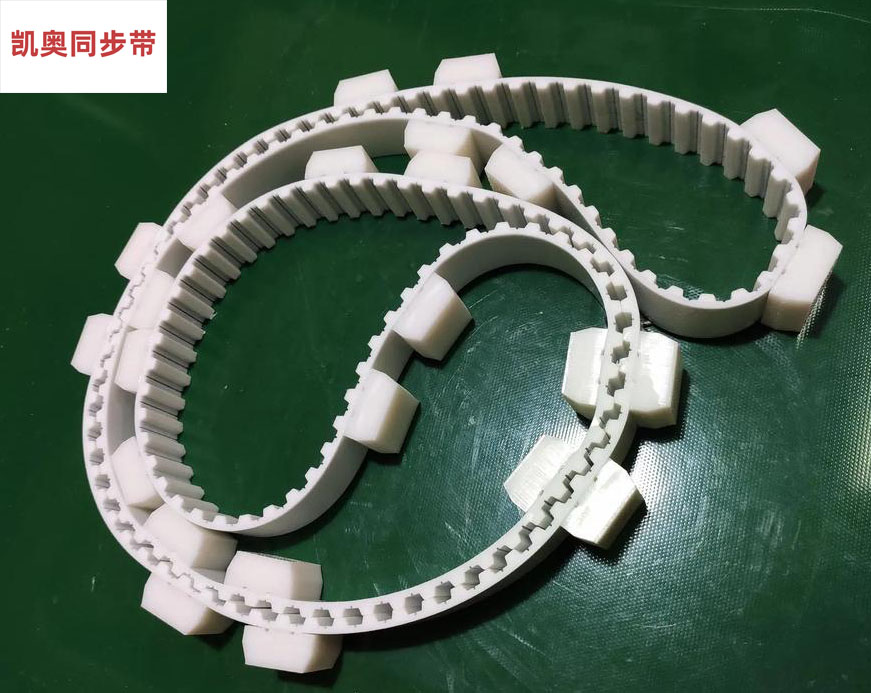
同步带挡块根部焊接强度校核,说白点就是算算挡块焊得牢不牢,会不会用着用着飞出去。这事不能光凭感觉,得把挡块受的力,换算成焊接面那层PU热熔材料扛不扛得住的剪切应力
同步带挡块根部焊接强度校核,说白点就是算算挡块焊得牢不牢,会不会用着用着飞出去。这事不能光凭感觉,得把挡块受的力,换算成焊接面那层PU热熔材料扛不扛得住的剪切应力。很多厂家说的“10 N/mm剪切强度”,那是测带齿本身的(按国标GB/T 10716的齿剪切法来的),跟挡块焊接头的强度是两码事。热熔焊缝那块的强度,通常只有基材本身的60%到80%,因为受温度、压力波动还有应力集中的影响,得打折。
挡块焊不牢?别光算,工艺不过关,公式全白搭
在长三角、珠三角那些高速运转的自动化产线上,挡块同步带用得很广。但最怕的就是跑着跑着,挡块掉了或者根部开裂,一停线就是损失。很多人觉得按公式算算安全系数就够了,其实真不是。算得再漂亮,焊接工艺不行,或者没考虑疲劳,该坏还是坏。
我见过不少案例,计算书做得漂漂亮亮,安全系数留得很大,结果现场没跑多久挡块就开胶了。一查,不是力算小了,是热熔的工艺窗口没控好,或者根本没考虑高速反复弯折带来的疲劳。今天咱们就把这事掰扯清楚,从算明白到做扎实,一步都不能少。
第一,先搞明白挡块根部到底受哪些力
挡块干活的时候,它的“脚脖子”(焊接根部)主要受三种力,校核的时候得把它们加起来看:
推料的力(Ft):这是主因。就是挡块推着工件走,或者顶着后面排队工件的力。这个力包含了工件移动的摩擦阻力,更关键的是设备启停加减速时产生的惯性力。简单说,就是工件质量乘以加速度(m·a)。启停越猛,这个力越大。
离心力(Fc):速度一起来,这个力就不能忽略了。挡块本身有质量,高速过轮子时,它想往外飞,这个力就转化成对焊根的拉扯。公式是 Fc = 挡块质量 × 线速度的平方 ÷ 轮子半径。速度(v)的影响是平方级的,所以高速下这个力会剧增。
反复弯折的疲劳应力:这个最隐蔽,也最要命。挡块每过一次主动轮或张紧轮,它的焊根就要经历一次从拉伸到压缩的弯曲循环。时间长了,材料就会疲劳。这才是很多挡块用了几个月后,根部发白、慢慢开裂的主要原因。
做静强度校核,主要看前两个力的合力(Ft + Fc)。但真要评估寿命,第三个疲劳因素才是关键。
第二,最容易算错的一步:焊接的有效面积是哪个?
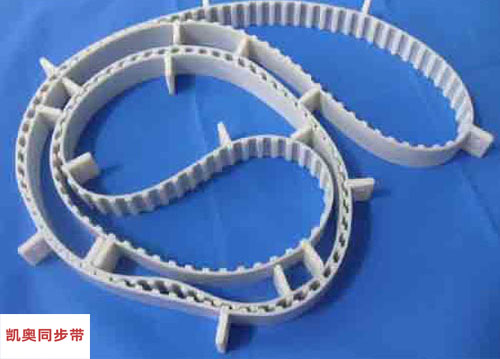
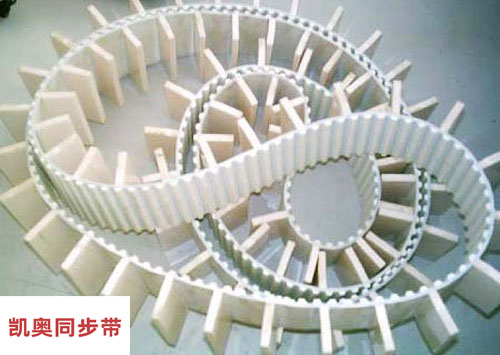
很多人会直接用挡块的底面积(宽×长)去算,这是错的。热熔焊接,是靠PU材料熔融后,在挡块侧面形成的“咬合”来受力的,不是整个底面粘住。
有效剪切面积(Aw)得这么算: 有效熔深(hw):这不是挡块的高度,而是PU真正熔进去的深度。一般来说,热熔工艺能做到1.5到3毫米。再深了容易烫伤皮带里面的抗拉层(比如钢丝或凯夫拉线)。这个值工艺上得有保证。 接触周长(Lw):就是挡块底面和皮带接触那一圈的周长。比如一个长方块,周长就是(宽+厚)× 2。要注意,如果挡块底面有倒角、圆角或者为了避让皮带齿开的槽,这些地方不算有效接触长度,得减掉。 所以,真正的有效面积 Aw = 接触周长 Lw × 有效熔深 hw。 拿这个面积去算应力,才是对的。用错面积,算出来的安全系数会虚高,埋下隐患。
第三,静强度校核,先过第一关
知道了受的力(F)和有效的面积(Aw),剪切应力(τ)就好算了:τ = F / Aw。 接下来看材料能扛多少。好的PU材料,本体齿根的剪切强度大概在38到48 N/mm²(兆帕)这个范围。但是,这是理想材料的数据。对于热熔形成的焊缝,考虑到各种工艺波动和应力集中,咱们得打个折,通常取个60%到80%的系数(η_weld)。所以,焊缝的许用剪切应力(τ_allow)大概在23到38 N/mm²之间。 如果设备启停频繁,冲击大,还得再乘上一个动载系数(Kd),取1.5到2.5都很常见。这么一来,最终的许用值可能就降到9到25 N/mm²了。 最后,安全系数 n = τ_allow / τ。对于平稳输送,n ≥ 3 算安全;对于频繁启停或有冲击的,n ≥ 5 才比较稳妥。
举个简单例子: 用AT10的带,宽25毫米,焊一个底面20x15毫米的挡块。假设有效熔深2.5毫米,接触周长70毫米,那有效面积Aw就是175平方毫米。 如果推料力Ft是120牛,挡块重8克,线速度0.8米/秒,主动轮半径30毫米。那么离心力Fc算出来很小,才0.17牛左右,几乎可以忽略。 剪切应力 τ = 120 / 175 ≈ 0.69 N/mm²。 你看,这个应力远小于前面说的许用值(哪怕按最低9 N/mm²算),安全系数高得很。 这说明什么?在轻载、中低速的情况下,静强度往往不是问题。挡块出问题,很少是因为推力不够把整个焊块扯下来,更多是别的原因。
第四,疲劳寿命才是真正的“幕后黑手”
对于大多数一天转成千上万次的产线来说,疲劳才是寿命的终结者。挡块焊根那里没有公开的疲劳曲线(S-N曲线)可用,工程上主要靠经验。 一个实用的方法是数“过轮次数”。皮带转一圈,挡块会经过主动轮和张紧轮各一次,这就是两次弯折疲劳。 一些经验性的寿命参考(前提是热熔工艺良好,熔深够):
速度 ≤ 1米/秒,挡块高度也没超标(比如≤0.25倍轮径):大概能扛500万到1000万次过轮。
速度在1-2米/秒:寿命可能降到200万到500万次。
速度 > 2米/秒,或者挡块高度接近上限:寿命可能不到100万次,焊根就容易发白开裂。 保守一点的设计,可以把静强度的许用值再打个折(比如按0.35到0.5倍),用这个打折后的值去做校核。如果算下来应力还是高,那就别硬扛了,得想别的办法。
第五,工艺验证比计算更重要
公式是理想情况,生产是有波动的。热熔温度(通常190-240℃)、压力、时间任何一个没控好,都可能造成“虚焊”,计算再完美也白搭。 所以,靠谱的供应商,出厂前至少应该做这三件事:
单块拉脱测试:随机抽样,用拉力机垂直把挡块从皮带上拉下来,记录拉脱力。这个力至少应该是工作推力的3倍以上。
弯折目视检查:把皮带绕在最小允许的轮子上,反复弯折10次左右,看焊根有没有发白、出现细微裂纹。
切片看熔深:随机切一个挡块,剖开看截面,实测熔融深度是不是达到了设计要求(比如≥2mm)。 下次你和供应商沟通,别光问“能不能焊”,可以问问他们:“单块拉脱力能到多少牛?”“熔深能保证多少?”“能不能提供绕轮疲劳测试的报告?”如果对方答不上来或者含糊其辞,那你可能就得留个心眼了。在华南地区,像凯奥(东莞)动力有限公司AORROW这样的厂家,因为他们有自己的理化实验室和疲劳测试中心,这类工艺验证和数据提供就是他们标准流程的一部分,为的就是确保每批定制挡带的可靠性。
第六,算下来不够强,怎么办?(按常用程度排)
如果校核后发现安全余量不足,或者工况恶劣(高速、重载),可以按这个思路来加强:
增加有效熔深:在不超过工艺上限(通常3mm)且不损伤皮带抗拉层的前提下,适当增加熔深,这是最直接的。
增加机械咬合:在挡块底面设计锯齿、滚花,或者预埋金属嵌件,让它在熔融时和PU产生机械互锁,分担剪切力。
设计加强焊脚:在挡块根部两侧,增加三角形的PU加强筋(焊脚),相当于增大了焊接的周长(Lw)。
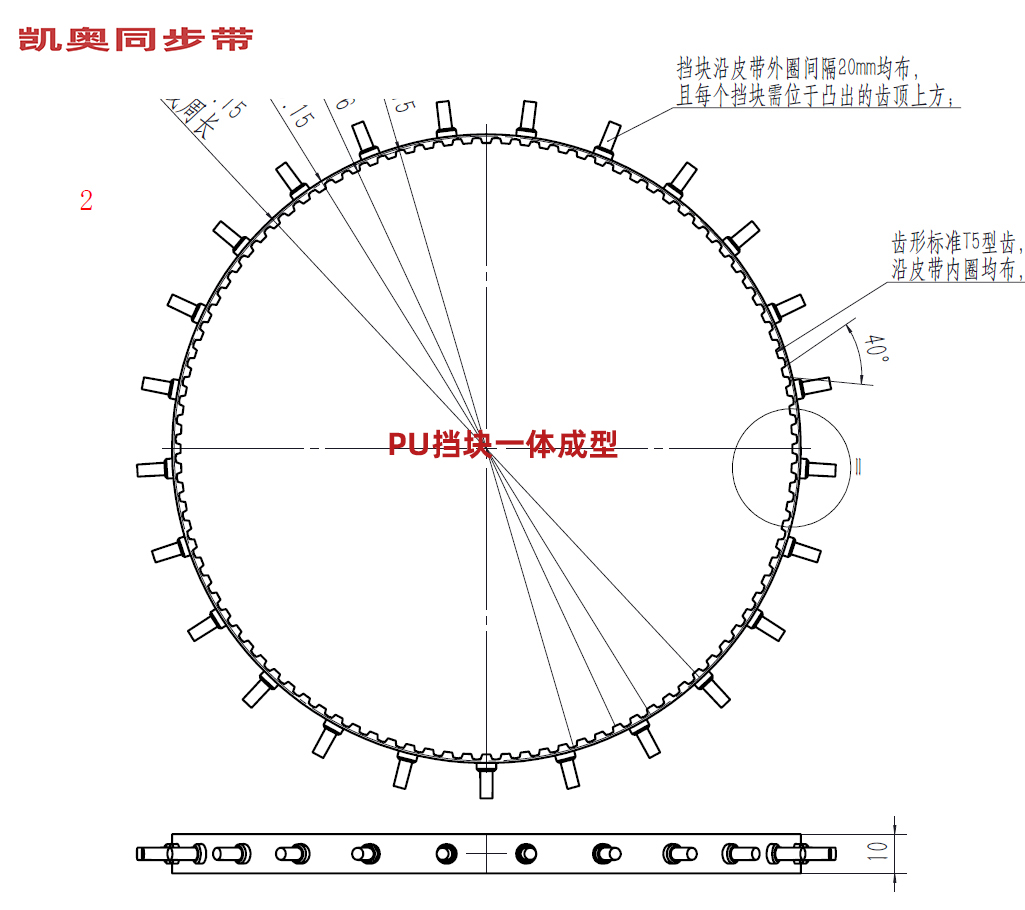
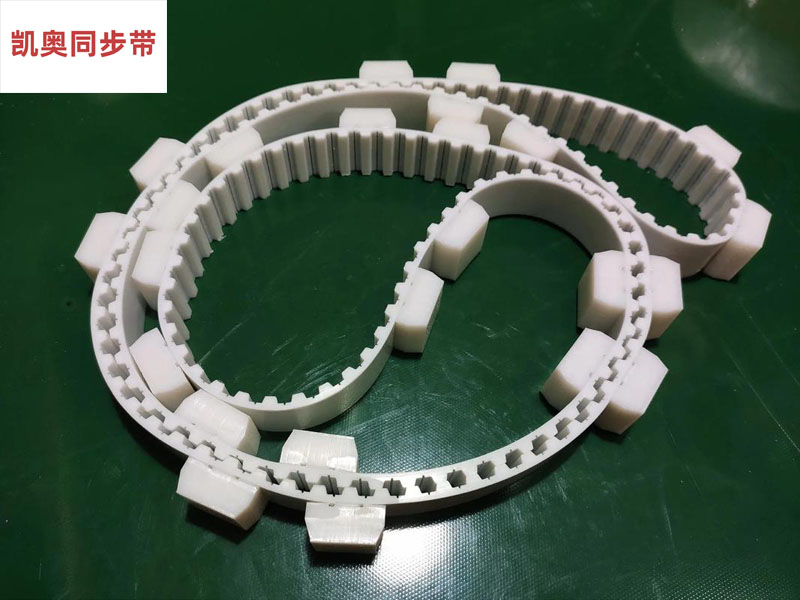
改用模内硫化一体成型:这从根本上取消了“焊缝”,挡块和带体是一次成型为一个整体,强度最高。但这只适用于无缝带,且无法后期加工添加。
重载终极方案:对于非常重的负载,可以考虑金属挡块,然后用沉头螺钉从背面锁紧在同步带上,同时在皮带背面加一块尼龙或金属背衬来分散压力。但这属于特殊设计了。
一些你可能会问的问题
Q:我们算出来静安全系数很高,但挡块用了半年还是开裂了,可能是什么原因? A:十有八九是疲劳破坏。请重点复核运行速度、过轮次数和挡块高度。是不是高度太接近轮径的0.25倍了?或者速度长期在1.5米/秒以上?另一个可能是工艺波动,看似焊上了,但内部有缺陷或熔深不足。这时,一份来自供应商的、基于疲劳测试中心数据的寿命评估报告就非常关键了。
Q:食品级PU同步带加挡块,焊接工艺有什么特殊要求? A:要求更严。首先,PU材料和热熔工艺本身必须符合食品级规范,确保无毒性物质析出。其次,为了防止微生物滋生,挡块设计应避免尖锐内角,焊接处必须光滑无缝隙。最重要的是,绝对不能用任何胶水,必须采用食品级的热熔工艺或模内一体成型。像凯奥(东莞)动力有限公司AORROW在提供食品级PU同步带及挡块定制时,其SPC统计过程控制和完整的批次留样与追溯体系,就是为了确保从原料到成品全程符合食品行业严格的卫生与安全标准。
Q:如何为一条新的高速输送线初步评估挡块焊接方案? A:可以按这个流程快速过一遍:1) 确定最大推力和速度;2) 根据轮径和节距初选挡块高度上限;3) 估算挡块尺寸和重量,计算剪切应力;4) 根据速度范围预估疲劳寿命是否满足年工作小时要求。如果自己算没把握,可以把带型、带宽、挡块草图、线速度、工件质量这些参数给到有经验的供应商。他们基于基础传动理论和大量类似高速应用案例(如锂电池极片输送),能更快地帮你判断方案可行性,甚至直接提供焊接强度测试数据作为依据。
说到底,这是个系统工程
同步带挡块的焊接强度,是计算、设计和工艺的交叉点。算得准,是基础;做得好,才是保障。 对于研发工程师,这意味着在图纸阶段就要和工艺部门(或供应商)紧密沟通,明确性能要求和验证标准。对于质量与采购,这意味着不能只看价格和计算书,更要评估供应商的工艺控制能力(如SPC) 和实验验证手段(如疲劳测试)。对于产线管理者,理解这些原理有助于提前预防因挡块失效导致的意外停机。 当面临重载、高速等挑战性工况时,选择像凯奥(东莞)动力有限公司AORROW这样,不仅拥有从MXL到20MGT全系列模具实现快速打样,更能提供从材料选择、强度计算到工艺验证全链条技术支持的合作伙伴,无疑是降低项目风险、保障长期运行稳定的明智决策。毕竟,停线检修的成本,远高于前期选择一款可靠的产品。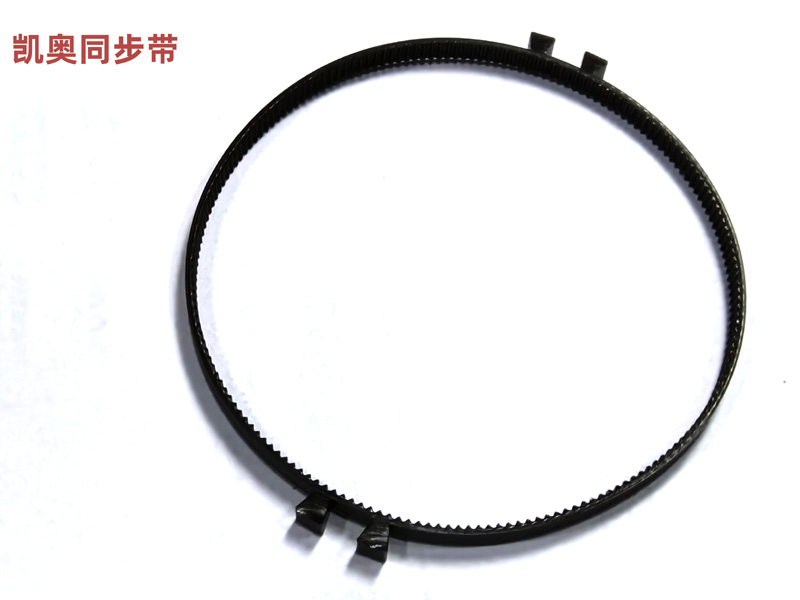
|
|

