

同步带特殊加工之红胶同步带打孔,安全系数取2还是取4?搞错这一点,不是吸不稳就是断得快
摘要 红胶同步带真空吸附孔距的设计,绝非单一安全系数所能决定。本文将系统解析其背后并行的两套安全逻辑:一是确保“吸得牢”的吸附力安全系数(S),关乎动态负载与防掉落;二是确保“不断裂”的孔结构安全系数,关乎带体强度与疲劳寿命。文章将详细阐述这两套系数的定义、取值依据、计算应用及相互制约关系,并提供针对不同工况(如PCB飞拍、高速贴装)的工程取值对照,旨在帮助设计者走出误区,实现吸附可靠性与带体耐久性的最佳平衡。
红胶同步带打孔,安全系数取2还是取4?搞错这一点,不是吸不稳就是断得快
在华南地区密集的电子SMT产线或食品包装线上,红胶同步带的真空吸附设计是输送稳定的关键。许多工程师在确定孔距时,常纠结于一个“万能”的安全系数。事实上,这里涉及两套独立且必须同时满足的安全法则:一套管“吸不吸得住”,另一套管“带子会不会断”。
(以下是正文)
处理过不少真空吸附输送的故障案例,我发现一个挺普遍的设计误区:工程师在计算打孔方案时,往往只想找一个“安全系数”,比如2或者3,然后套进公式里,觉得这样就万事大吉了。结果呢?要么是吸附力算得挺足,但带子用不了多久就在孔边开裂;要么是孔打得密密麻麻,强度堪忧,吸附却依然不稳。
问题的根源在于,红胶同步带打孔设计的安全余量,是由两套并行不悖的“系数”共同界定的。 它们一个对外(工件),一个对内(带体),忽略任何一个都会埋下隐患。
第一套系数:吸附力安全系数 S —— 解决“吸不吸得住”的问题
这个系数大家比较熟悉,它的核心是应对动态工况,防止工件在加速、减速、振动或倾斜时掉落。你可以把它理解为“抓握力的保险倍数”。
它的取值逻辑:完全取决于工件的运动状态。
水平平稳输送(速度恒定,无启停):取 S ≥ 2。这是德国相关安全法规的底线,工程上常用2以保稳妥。
水平高速往复(有频繁启停、加减速):取 S = 3~4。比如SMT线上的PCB“飞拍”工位,加速度可能达到1-2个G,系数就要取高。
爬坡输送:取 S ≥ 4。重力产生了分力,需要更大的吸附力来克服。
垂直吸附或翻转:这是最苛刻的工况,取 S = 4~8都不为过。不过说实话,用红胶带背面做纯垂直起吊非常少见,风险也高,通常建议改用专用吸盘。
它在孔距设计中的作用:S值直接决定了单个工件下方至少需要覆盖多少个有效吸附孔(N_min)。S取得越大,需要的孔数就越多。在工件面积固定的前提下,需要的孔数越多,意味着孔距的理论最大值就必须越小(孔要排得更密)。取小了,工件有掉落风险;取大了,就会把孔距逼向更小的极限,可能触犯另一套安全规则。
第二套系数:孔结构安全系数 —— 解决“带子会不会断”的问题
这套系数很少被明文列出,但它实实在在地卡住了孔距的下限,是保证同步带自身机械寿命的“生命线”。它主要包含三个维度:
孔筋宽度安全系数(抗撕裂与疲劳) 这是最重要的约束之一。孔与孔之间的红胶材料,我们称为“筋”。这条筋不能太细。
经验底线:孔边到孔边的净筋宽,至少要有 2~3毫米。同时,筋宽与孔径的比值最好不小于1.5。
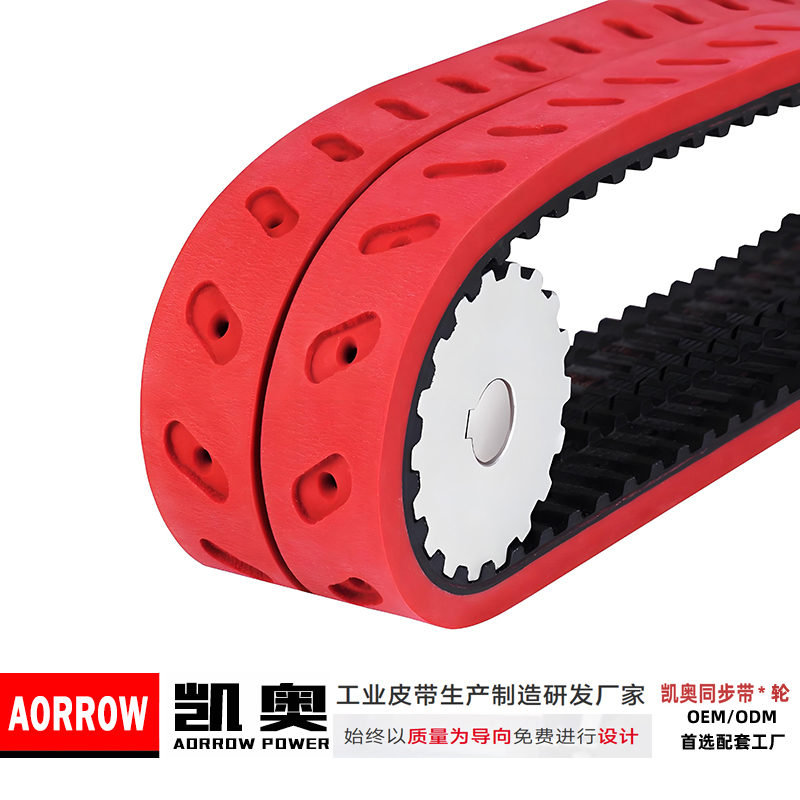
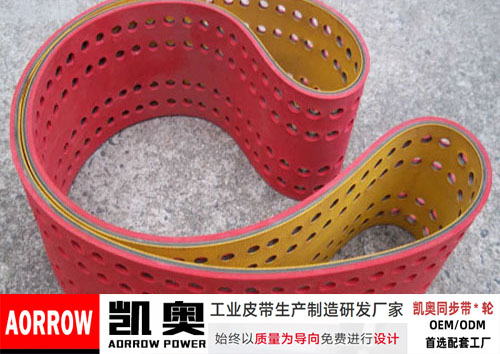
疲劳考量:皮带绕经带轮时会反复弯曲,孔边缘是应力集中点。因此,实际设计中,我们会在静强度基础上再留出1.5~2倍的余量。这就导出了那个著名的 “孔距 ≥ (3~4) × 孔径 (d)” 的经验法则。例如,对于φ6mm的孔,孔距通常不小于18-24mm。这其中的(3-4)d,包含了孔径本身(1d)和两侧的筋宽(各约1-1.5d)。
开孔率与带体强度安全系数 打孔会削弱同步带芯线的抗拉能力。我们需要评估开孔后的有效抗拉截面还剩多少。
带宽方向:所有孔的直径之和,不宜超过皮带总宽度的35%-40%。例如,一条50mm宽的8M同步带,横向最多打2-3列φ6mm的孔。
带强折减:设计时需要引用一个“开孔折减系数K_hole”(通常在0.7-0.9),并确保折减后的带体强度,仍能满足传动功率所需的安全系数(动态负载通常取1.5)。
吸附均匀性“余量” 将矩形孔阵改为三角形错排,可以在不增加孔数的前提下提升吸附均匀性,这相当于为吸附稳定性增加了一份“余量”。有时,这允许我们将纵向孔距放宽10%-15%。但请注意,这不能突破上述筋宽和带强的硬性约束。
两套系数如何共同“雕刻”出最终的孔距?
设计过程,其实是这两套系数相互博弈、寻找交集的过程:
由“吸附力系数S”出发,结合真空度和孔径,算出所需最少孔数N_min,从而推导出孔距的理论最大值(P_max)——再密就不能更密了,否则筋宽不够。
由“结构安全系数”出发,根据孔径d和红胶厚度,确定孔距的实践最小值(P_min)——再疏就不能更疏了,否则孔数不够。
可行的孔距,必须落在 P_min ≤ 实际孔距 ≤ P_max 这个区间内。如果算出来P_min > P_max,那就说明在当前的孔径和工况下无解,必须调整方案——要么增大孔径(减少所需孔数,从而增大P_max),要么增加带宽(允许布置更多列孔,从而降低对单个方向密度的要求)。
一个必须避开的“双重计算”陷阱 这里有个常见的计算错误:有人会把“漏气折减系数η”(比如0.7,代表密封效率)和“动态安全系数S”(比如3)直接相乘(0.7×3=2.1),当作一个总系数去用。这是不对的。 正确的逻辑链应该是:理论单孔吸力 F0 = Δp × 单孔面积 → 实际单孔吸力 F1 = F0 × η(克服泄漏损失)→ 所需总吸力 F_req = 工件重量 × 动态系数 S → 所需最少孔数 N = F_req / F1。 η管的是“密封效率”,S管的是“动态余量”,它们各司其职,不能混为一谈。
给你的快速设计对照参考
低速平稳输送(如糊盒机):S取2-2.5,孔距取4d,筋宽≥3mm。例如红胶厚2mm,打φ3-4mm孔,孔距可取12-16mm。
PCB水平飞拍:S取3-4,孔距取(3.5-4)d,采用三角错排。例如打φ3mm孔,孔距可取10-12mm,并确保单块PCB下覆盖的孔数满足S=4的计算要求。
高速贴装设备:S取4,孔距取3d为上限,筋宽≥4mm。带宽方向需严格控制开孔列数。
爬坡输送:S取4,同时必须加装物理挡边,不能完全依赖真空吸附。
如果你正在为一个具体的吸附方案纠结参数,比如之前提到的PCB(0.2kg,真空-8kPa,拟用φ3mm孔,红胶厚2mm),我可以帮你分别计算在S=3(中等动态)和S=4(高动态)两种情况下:
所需的最少孔数是多少?
根据“3d规则”和筋宽要求,允许的最小孔距是多少?
在给定工件面积下,能满足最少孔数的最大允许孔距是多少?
在带宽50mm内,最多能布置几列孔而不超过35%的开孔率?
在东莞及华南地区,凯奥(东莞)动力有限公司AORROW 在为客户定制 食品级PU同步带 或 防静电CR橡胶同步带 用于吸附应用时,其工程团队提供的免费设计支持就包含这类完整的双重校核。他们凭借在基础传动理论和大量PCB搬运、条烟包装等应用案例中积累的数据,能够快速输出一份包含推荐孔径、孔距、排列方式、吸附力余量及带强校核结果的评估方案,确保设计在“吸得住”和“不断裂”之间找到最佳平衡点。
总结 红胶同步带的打孔设计,是一场在“吸附可靠性”与“带体结构完整性”之间的精密平衡。理解并运用好“吸附力安全系数S”与“孔结构安全系数”这两套并行的规则,是避免设计失效的关键。
对于设备研发工程师,这意味着从概念设计阶段就进行双重约束下的优化。对于项目与质量管理者,这意味着在审核供应商方案时,有了明确的核查清单。对于采购决策者,选择像 凯奥(东莞)动力有限公司AORROW 这样,不仅拥有从MXL到20MGT全系列微型同步带及超60000套模具保障供货,更能提供从免费选型、传动计算到打孔方案仿真与验证的深度技术协同的合作伙伴,无疑是控制项目风险、保障设备长期稳定运行的最优策略。
如果您有具体的工件参数、运动曲线和真空系统配置,我们可以基于上述双重安全逻辑,为您进行一次详细的核算,并提供可直接用于与供应商沟通的技术要求草案。
|
|

